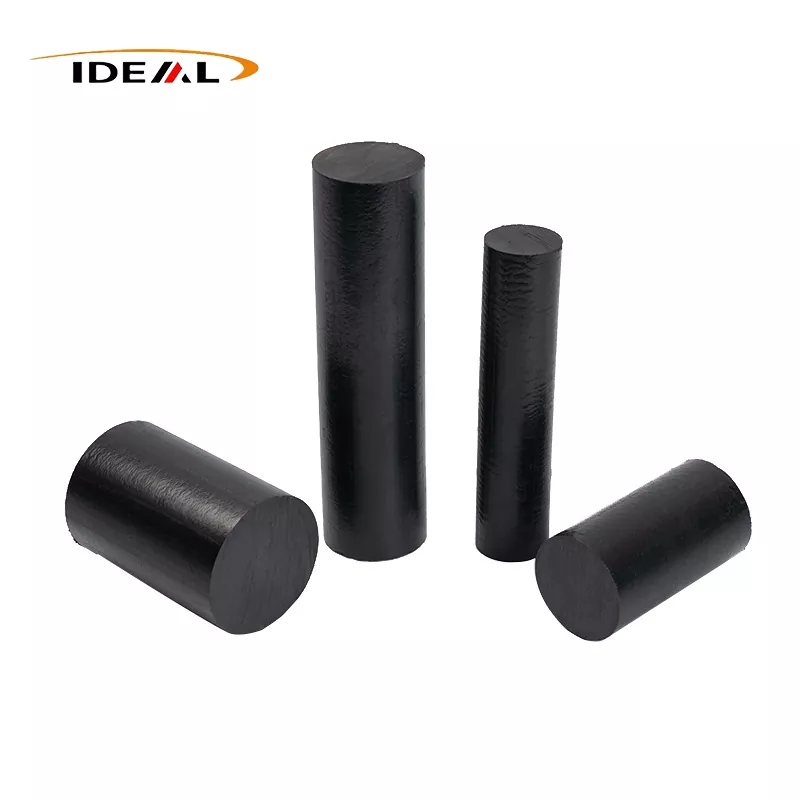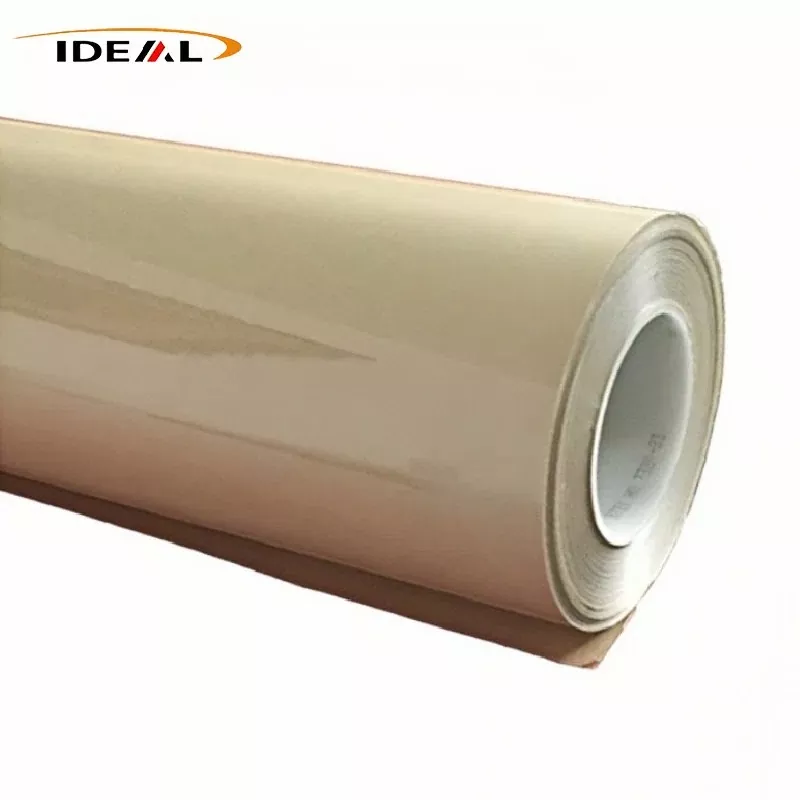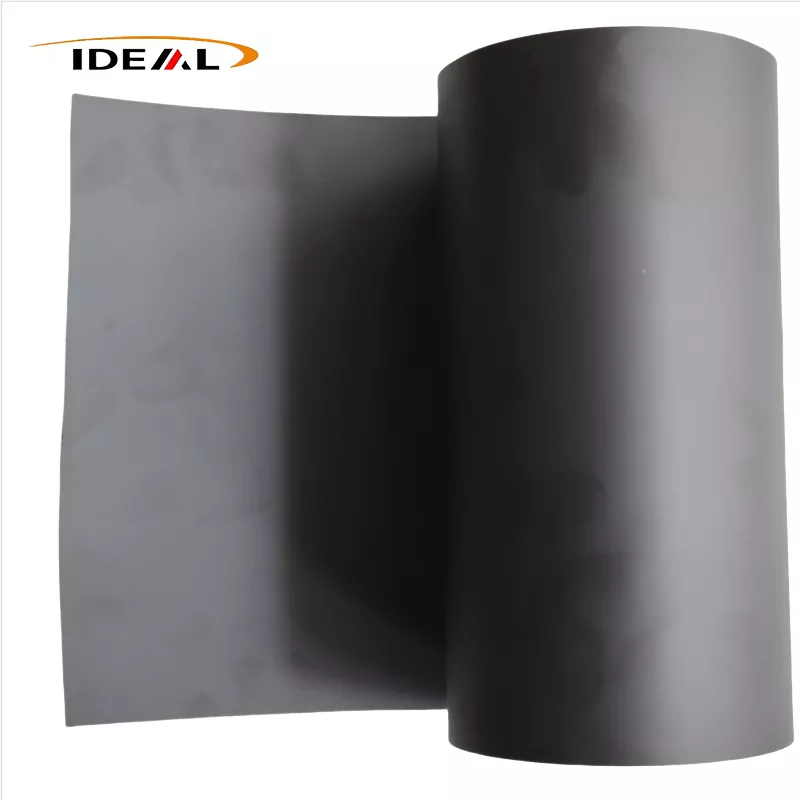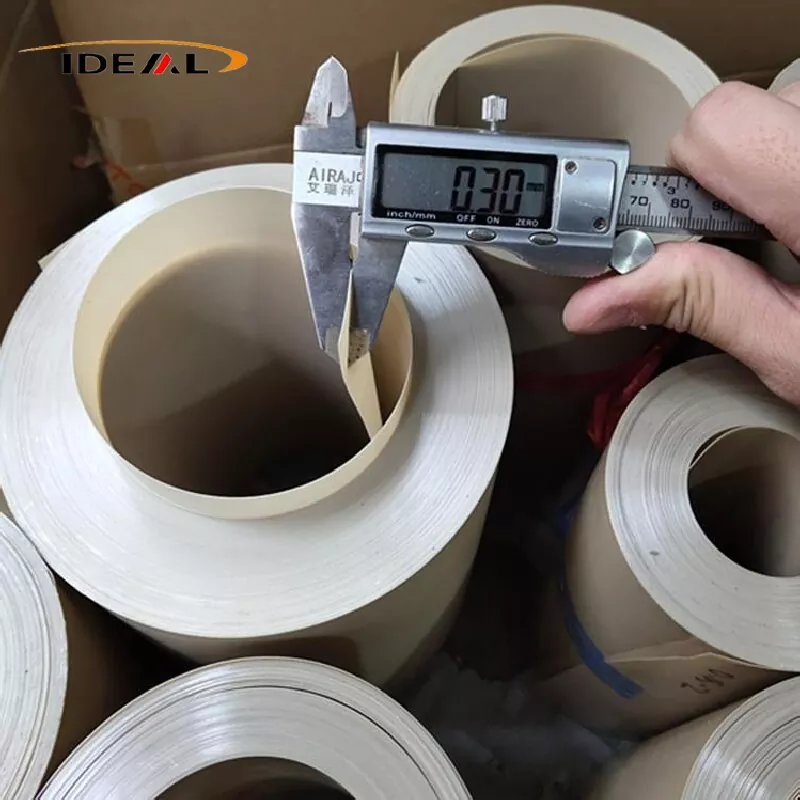
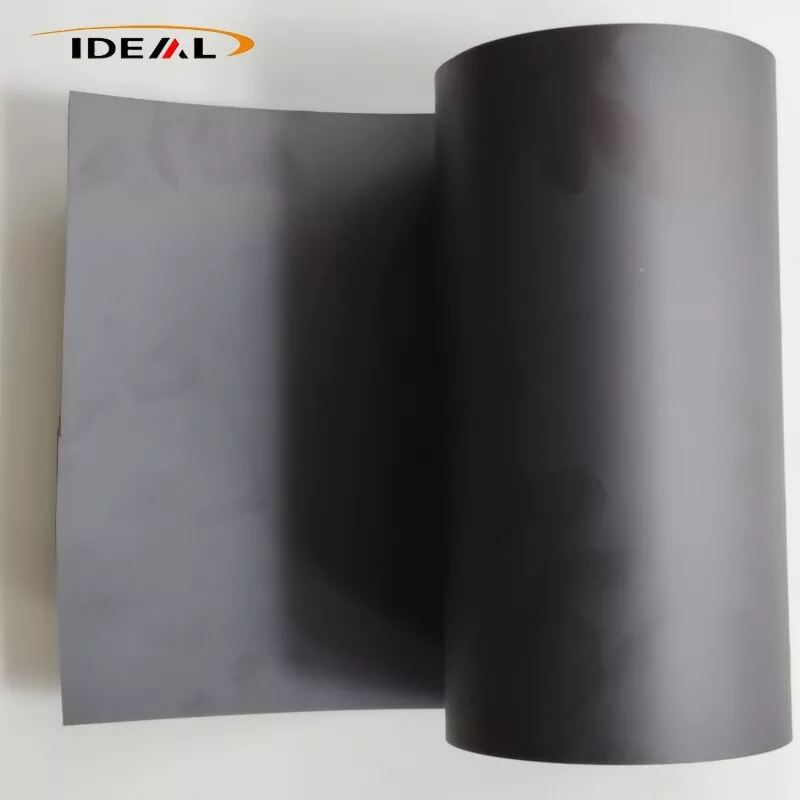
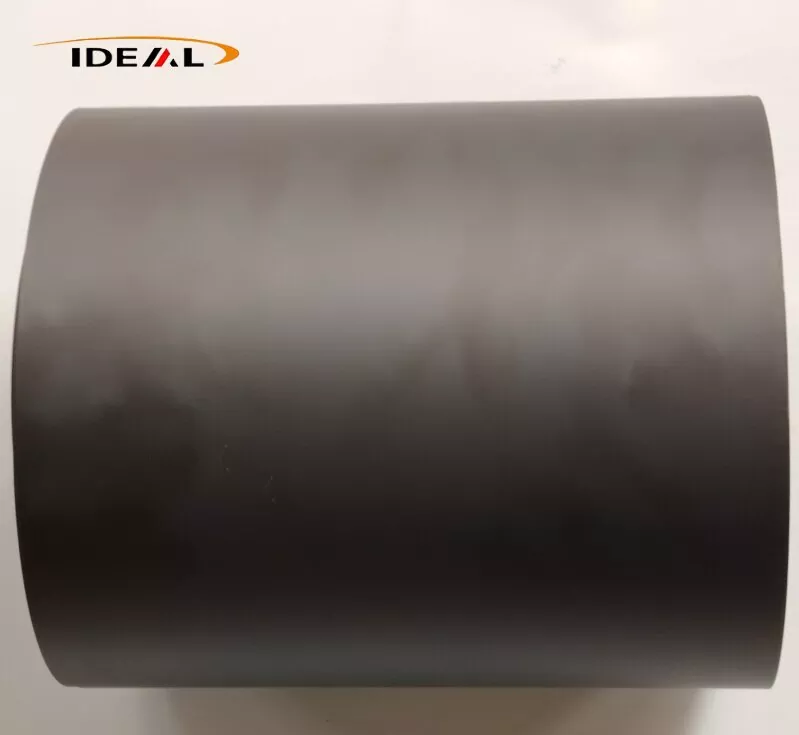
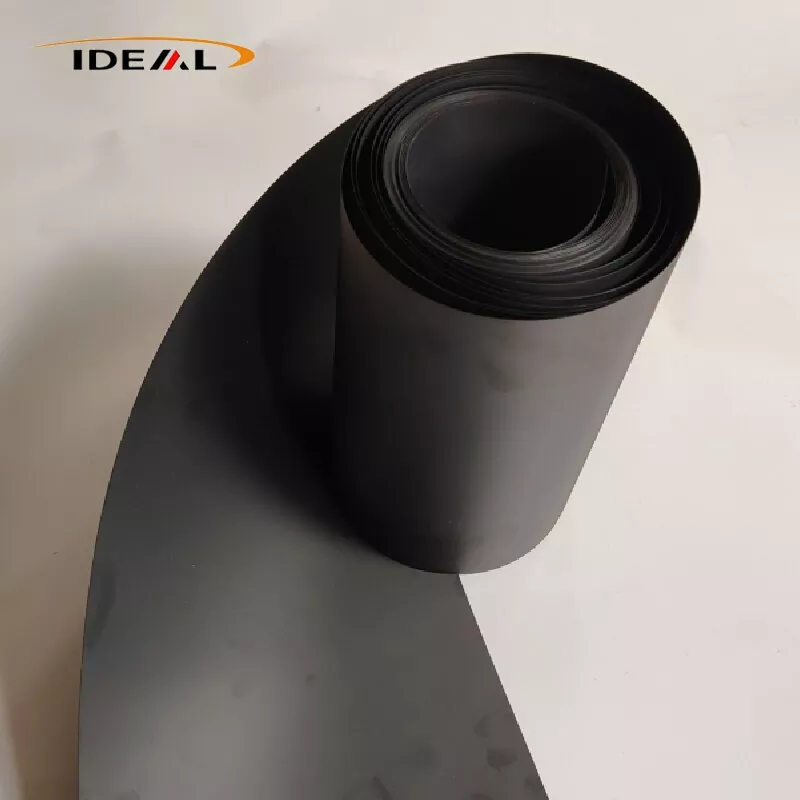
Kolfylld PEEK-film (hackad kolfiberfylld polyetereterketon-gjutfilm) använder halvkristallint högpresterande termoplastiskt PEEK-harts som sin matris. Den är sammansatt med hackad PAN-baserad kolfiber och formas kontinuerligt genom en plattformgjutnings-extruderingsprocess för att producera ett svart tekniskt plastfilmmaterial.
Kolfylld PEEK-film behåller de grundläggande egenskaperna hos ny PEEK, inklusive högtemperaturbeständighet, kemisk beständighet, hydrolysbeständighet och strålningsbeständighet. Samtidigt uppnår den avsevärda förbättringar i styvhet, värmeledningsförmåga, självsmörjande slitstyrka och dimensionsstabilitet. Materialet uppvisar halvledande egenskaper och grundläggande elektromagnetisk skärmningsprestanda. Den är i första hand lämplig för serviceförhållanden som involverar slitage vid hög temperatur, värmeavledning, lättviktsdesign, vakuummiljöer, flyg, nyenergi och precisionsmaskiner.
PEEK Film med kolfiber är en kontinuerlig svart kompositfilm tillverkad av strängsprutningsklassade PEEK-hartspellets blandade med hackade kolfibrer, följt av gjutning och högtemperaturglödgning. Tre vanliga fyllmedelskvaliteter finns tillgängliga: CF10, CF20 och CF30.
CF10 lågfyllningskvalitet har den lägsta smältviskositeten och optimal flytbarhet, så det är den enklaste kvaliteten för gjutfilmsproduktion (0,05–0,3 mm). Den har få flytande fibrer på ytan, bibehåller rimlig seghet och motstår sprödhet. Böjning efter stansning är relativt liten, vilket ger en bra balans mellan förstärkning och seghet.
Brister: begränsad styvhetsförbättring, lätt minskning av värmeutvidgningskoefficienten, måttlig förbättring av slitstyrkan och blygsamma ökningar av elektrisk och termisk ledningsförmåga.
CF20 visar måttlig smältviskositet och kan stabilt gjutas till filmer (0,10-0,40 mm). Jämfört med CF10 är dess modul, slitstyrka, värmeledningsförmåga och dimensionsstabilitet markant förbättrad. Sprödheten har inte nått nivån för CF30, och filmen bibehåller fortfarande acceptabel böjtolerans. CF20 ger den bästa övergripande balansen mellan omfattande materialprestanda och bearbetbarhet av gjuten film.
CF30 levererar högsta förstärkning, slitstyrka och värmeledningsförmåga. Smältviskositeten ökar dock avsevärt, vilket gör stabil produktion av ultratunna gjutna filmer svår; pålitlig produktion är begränsad till tjocklekar ≥0,25 mm. Filmen visar kraftigt ökad sprödhet och mikrosprickor kan bildas vid lätt böjning. Risken för skevhet efter stansning ökar avsevärt, och det blir en utmaning att kontrollera flytande fibrer på ytan. Bas CF30-pelleten har redan mycket låg töjning vid brott. När den väl har bearbetats till tunnfilm ökar frigörandet av inre restspänningar avsevärt sannolikheten för skevhet under nedströms stansningsoperationer.
Den underliggande principen för dessa egenskapsskillnader är att högre kolfiberbelastning ökar smältviskositeten. Vid bearbetning av gjutfilm sprids smält harts jämnt från slitsformen och dras över en serie kylvalsar. Högfyllda formuleringar är känsliga för sprickor, ytgropar och defekter av flytande fibrer när de utsätts för dragspänning.
Obs: Denna beskrivning gäller endast gjutna filmer som är fyllda med hackad kolfiber. kontinuerliga prepregs av kolfiber är undantagna, liksom dedikerade antistatiska ESD-kvaliteter. Vanlig PEEK-film fylld med hackad kolfiber motsvarar inte en dedikerad antistatisk ESD-film. Dess resistivitetsområde är instabilt och det kan inte användas direkt som ett antistatiskt material av halvledarkvalitet.
Guangzhou Ideal påbörjade produktionen av kolfiberfylld PEEK-film 2014. Under de senaste tio åren har vi uppgraderat produktionsutrustning, optimerat tillverkningsarbetsflöden och etablerat formella kvalitetskontrollprocedurer. Strikta kontroller implementeras i alla steg: inkommande inspektion av blandade pellets, synkron realtidsövervakning under produktionen och slutlig laboratorietester på fabriken.
1. Inkommande råvaruinspektion:
S. En Karl Fischer fukttestare används för att analysera fukthalten i råmaterialet. Vi kontrollerar fukthalten i modifierade pellets till ≤0,02% för att förhindra bubbel- och pinholedefekter i färdiga filmer.
B. Vi utför ett test av askrester i muffelugnen (kalcinering vid 580–600°C) för att mäta fyllmedelsbelastningen av kolfiber. Den tillåtna avvikelsen mellan uppmätt fyllmedelshalt och nominell specifikation är ≤±0,5 vikt%.
C. Efter tvåskruvsblandning för provberedning separeras kolfibrer via pyrolys. Fiberlängder räknas under ett optiskt mikroskop för att bekräfta ett bibehållet fiberlängdsområde på 0,2–0,6 mm och för att identifiera överdriven fiberkrossning.
2. PEEK-film med kolfiber-onlineinspektion i realtid:
A. On-line tjockleksövervakning: β‑stråletjockleksmätare eller beröringsfri lasertjockleksmätare utför kontinuerlig tvärgående skanning över hela valsbredden; tjocklekskurvor i realtid genereras och sektioner utanför toleransen flaggas automatiskt. Detta stöder finjustering av formläppen med sluten slinga. Lämplig för kontinuerlig gjuten filmproduktion i intervallet 0,1–0,5 mm; tjocklekstoleransen hålls på ±0,01-0,03 mm.
B. Online CCD visuella ytinspektionssystem: höghastighetsindustrikameror identifierar ytdefekter inklusive svarta fläckar, brända partiklar, hål, längsgående repor och flytande fibrer. Defekta platser är markerade med bläckstrålemärkning; defekta bansegment kan avlägsnas vid efterföljande lindningsoperationer. Begränsningar: CCD-inspektion kan inte upptäcka underjordiska inbäddade metallskräp eller interna mikrohålrum; den undersöker bara den yttre filmytan.
C. Online röntgeninspektion: Röntgen detektering av fel online genomsöker filmen för inbäddade hårda metallpartiklar. Detta är avancerad tillvalsutrustning och är inte en standardkonfiguration för alla produktionsserier.
3. Off-line laboratorietester av färdig produkt:
A. Inspektion av dimensioner och utseende: filmtjockleken mäts med en digital mikrometer; bredd, längd och valsens ändyta kontrolleras med hjälp av stålmätregler. Ytkvaliteten bedöms genom visuell observation kombinerad med stereomikroskopundersökning för att utvärdera svårighetsgraden av flytande fibrer; en skillnad görs mellan svag ytstruktur och utskjutande exponerade flytande fibrer. Ytrepor och defekter med svarta fläckar registreras formellt.
B. Mikrostrukturdetektion: Proverna förbereds för metallografisk tvärsnittsanalys. Vi utvärderar spridningen av kolfiber, kontrollerar fiberagglomerering och kvantifierar inre porositet. Vårt internkontrollmål för porositet är under 2 %; vi skärmar även efter fint inbäddat metallskräp. DSC (Differential Scanning Calorimetry) används för att testa smälttopptemperatur, kristallinitet och glasövergångstemperatur (Tg). Intern kristallinitet kontrolleras inom 25–32 %; Variation i kristallinitet från sats till sats övervakas för att utvärdera effektiviteten av glödgningsbehandling.
C. Testning av mekaniska egenskaper: I enlighet med ISO527-3 testas dragmodul, brotthållfasthet och brottöjning separat längs extruderingsmaskinens riktning (MD) och tvärriktningen (TD). MD-till-TD-modulförhållandet beräknas, med en intern kontrollgräns ≤1,6 för anisotropihantering.
D. Restutvärdering av intern spänning via stansat skevhetstest: Förbered 100 mm×100 mm fyrkantiga kolfiberfyllda PEEK-filmprover, lägg dem fritt på en platt glasskiva och låt dem vila i rumstemperatur i 24 timmar. Hörnbågens höjd för varje prov mäts. För standard icke-glödgade kvaliteter är den maximala tillåtna båghöjden ≤6 mm; för precision offline-glödgade grader måste valvhöjden vara ≤2–3 mm.
E. Testning av termiska egenskaper: Värmeavböjningstemperatur (HDT, ISO75) och termisk expansionskoefficient (CTE) mäts i både MD- och TD-riktningar för att utvärdera dimensionsstabilitet under hög- och lågtemperaturcykler.
F. Friktions- och slitstyrkatestning: Taber-nötningstestning utförs för att bestämma friktionskoefficient och slitagehastighet för utvärdering av slitstyrka.
A. Metallografisk tvärsnittsanalys och dragprovning är destruktiva provtagningsinspektioner; de kan inte garantera att varje position på hela rullen är felfri.
B. Online röntgenmetalldetektering är förstklassig tillvalsutrustning. Enbart smältfiltrering kan inte eliminera 100 % av risken från främmande metalliska spårämnen.
C. Skevningstestet ger endast indirekt bedömning av kvarvarande inre spänning; det finns ingen direkt testmetod för att ge ett numeriskt restspänningsvärde.
D. MD-TD-anisotropi kan endast utvärderas på provtagna prover; gjutfilmstillverkningsprocessen kan inte helt eliminera detta inneboende anisotropa beteende.
Med de ovannämnda kvalitetskontrollprocedurerna implementerade har vår kolfyllda PEEK-film plana, släta ytor på båda sidor, med en enhetlig mattsvart finish och konsekvent färg över hela banan.
1. Inga kvalitetspåverkande defekter som hårda svarta fläckar orsakade av kolansamling, bubblor, nålhål, genomtjocka sprickor, djupa repor, oljefläckar eller främmande inneslutningar.
2. Rullens ändytor är snygga, utan teleskopiska eller felinriktade rullskikt. Lindningen är jämn och tät; en separatorskyddsfilm sätts in mellan på varandra följande sårskikt.
3. Hårda upphöjda svarta fläckar, inbäddade metalliska hårda inneslutningar, penetrerande hål, kontinuerliga repor, bubblor och rynkor är inte tillåtna.
4. Testresultaten för tjocklek, mekanisk prestanda och askhalt inom en produktionssats varierar inom acceptabla intervall.
5. Ett COC fabriksinspektionscertifikat utfärdas för varje batch, med uppgift om batchnummer, fyllnadsmedel, filmtjocklek och fullständiga mekaniska testdata.
| Produktnamn | Kolfylld PEEK-film |
| Material | CF10 PEEK, CF20 PEEK, CF30 PEEK |
| Färg (fyllmedel) | Uniform mattsvart |
| Konventionell tjocklek | 12μm, 25μm, 50μm, 100μm, 200μm, 500μm, 1mm |
| Bredd | 300 mm, 500 mm, 620 mm, 1000 mm stöder alla anpassade skärningar med smal bredd |
| Längd | 50m, 100m, långa och korta rullar kan anpassas efter behov |
| prov | Ska förhandlas |
| Certifikat | ISO9001:2012 |
| Stödtjänster | slitsning, laminering, stansning, olika typer av färdiga packningsprodukter i ett stycke kan anpassas |
1. Värmeledningsförmåga: Pure PEEK har en värmeledningsförmåga på endast 0,29 W/(m·K). CF10 når 0,5–0,7 W/(m·K), medan CF30 uppnår 0,8–1,2 W/(m·K), vilket ger 3–4 gånger högre värmeavledningseffektivitet än ren PEEK.
2. Extremt låg termisk expansionskoefficient (CTE). Kolfiberskelettet begränsar hartsets termiska deformation, vilket säkerställer minimal dimensionsavvikelse under termisk cykling.
3. Efter glödgnings- och formningsbehandling uppnår filmen en termisk krympningshastighet på ≤0,5 % vid 260°C, vilket bibehåller stabil dimensionsnoggrannhet för ultratunna precisionspackningar.
1. Materialet har överlägsen inneboende självsmörjning, med en friktionskoefficient som är över 40 % lägre än ren PEEK. Den stöder långtidsstabil drift utan oljesmörjning.
2. Den ger enastående utmattningsbeständighet och motstår sprickbildning eller brott vid fram- och återgående glidning och upprepad kompression.
3. Begränsningar: Kolfylld PEEK-film har lägre seghet än ofylld naturlig PEEK-film med ökad sprödhet, vilket gör den olämplig för scenarier som involverar frekventa stora böj- eller slagpåkänningar.
4. Under långvarig extrem fram- och återgående glidning kan filmen generera spår av hårda fiberskräp, så den är inte användbar för direktkontakt med högprecisionslitografiskivor.
Interna kolfibrer bildar ett kontinuerligt ledande nätverk som ger stabil ytresistivitet som sträcker sig från 10³–10⁸ Ω/sq. Materialet uppvisar halvledande egenskaper och grundläggande EMI-skärmningsprestanda, som absorberar och isolerar elektromagnetisk störning som genereras av kablar och kraftmoduler.
PEEK-film med kolfiber integrerar hög värmeledningsförmåga, utmärkt slitstyrka, elektromagnetisk skärmningsprestanda och vakuumstabilitet, vilket stöder breda industriella tillämpningar enligt följande:
Den fungerar som en EMI-skärmningsfilm för luftburna kablar, ersätter traditionell koppar- och aluminiumfolie och minskar komponentvikten med över 30 %. Det fungerar som oljebeständigt isoleringsfoder för hög temperatur för flygplansmotorutrymmen och motstår korrosion från flygbränsle och hydraulolja. Dess strålningsbeständiga egenskaper med låg utgasning gör den idealisk för att isolera satellitvakuummoduler under extrema temperaturskillnader i rymden. Den används också för slitstarka glidpackningar i drönartransmissionsmekanismer med precision.
Med låg utgasning, låg jonutfällning, hög värmeledningsförmåga och stabil dimensionsstabilitet i vakuum och hög temperatur, används kolfiberfylld PEEK-film i stor utsträckning i halvledarprocesser. Typiska applikationer inkluderar högtemperaturisolerande foder för etsning, PVD, CVD och plasmarengöring av vakuumkammare; termiskt ledande slitstarka ultratunna packningar för waferöverföringsfixturer; värmeavledande isoleringsfilmer för CMP-hållarringar; och värmeledande slitstarkt foder för högtemperaturspåntestbänkar.
Den appliceras på självsmörjande glidfoderfilmer för höghastighetslinjära styrningar och transportrullar, högtemperatursläppfilmer för injektions- och varmpressformar, värme- och oljebeständiga tätningsskivor för hydrauliska ventiler och pumpkroppar och antifriktions termiska isoleringsdynor för robotskarvar för att undvika friktionsvärmeackumulering.
Lämplig för värmeisoleringsfoder i vakuumkammare för elektronmikroskop och optiska beläggningsmaskiner, korrosionsbeständiga fixturpackningar för hög temperatur för fysikalisk och kemisk testutrustning och strålningssäkra skyddsfilmer för nukleära detektionsinstrument.
1. Halvledarprocesser med ultrahög renhet som involverar direkt kontakt med skivor, där kolavfall kan orsaka ytförorening.
2. Tillämpningar som kräver stabil ESD-prestanda inom 10⁶–10⁹ Ω/sq, eftersom detta material uppvisar okontrollerade, breda resistivitetsfluktuationer och inte kan uppfylla standardkraven för statisk avledning.
3. Komponenter som kräver upprepad böjning och flexibel elasticitet, på grund av materialets inneboende sprödhet och låga brottöjning.
4. Optiska transparenta komponenter, eftersom filmen är helt svart och ogenomskinlig.
5. Ultra-hög planhet noll-förvrängning ark applikationer. Gjutprocessen skapar en inneboende fiberorientering; glödgning lindrar endast kvarvarande spänning och kan inte uppnå fullständig noll skevhet. Ultrahög planhet kräver ytterligare CNC dubbelsidig precisionsfräsning.
6. Arbetsförhållanden med starkt oxiderande media såsom koncentrerad svavelsyra, vilket kommer att korrodera PEEK-substratet.
A1: För det vanliga tjockleksintervallet 0,1–0,5 mm ger allmän industrikvalitet en tjocklekstolerans på ±0,02–0,04 mm, medan precisionsgraden uppnår ±0,01–0,03 mm. Toleransen för rullens bredd är ±2 mm och toleransen för klippt ark är ±1 mm. Ultratunna mätare under 0,1 mm antar avslappnade toleransstandarder, som bekräftas av tekniskt avtal.
S2: Skevning efter stansning orsakas huvudsakligen av inlåst inre spänning som genereras under extruderingsgjutning, såväl som anisotropisk krympning inducerad av kolfiberorientering i maskinriktning. Offlineglödgade kvaliteter minskar effektivt risken för skevhet, även om inneboende materialanisotropi inte helt kan elimineras. Kunder med ultraprecisionsbehandlingskrav kan implementera sekundär glödgning på plats för att ytterligare stabilisera planheten.
A3: För att minimera kvarvarande spänning och anisotropi av gjuten kolfylld PEEK-film använder vi kärnprocesskontroller inklusive långsam gradientkylning istället för snabb härdning, låg dragspänning, lågskjuvningsoptimerad skruvkonfiguration och professionell offline-glödgningsbehandling. Vårt QC-system övervakar strikt MD-TD-modulförhållandet och stansad skevhet. Observera att inneboende materialanisotropi endast kan mildras, inte helt elimineras.
A4: Huvudrullens bredd sträcker sig från 300–650 mm och kan skäras ytterligare till anpassade smala bredder. Rulllängden varierar beroende på tjocklek: tunna filmer på 0,1–0,25 mm är vanligtvis 25–50 m per rulle, och medeltjocka filmer på 0,3–0,5 mm är 50–100 m per rulle, alla utrustade med en kärna med en innerdiameter på 76 mm.
A5: Standard kolfylld PEEK-film har en instabil halvledande resistivitet på 10³–10⁵ Ω/sq. Det är inte ett formellt ESD-kontrollerat statiskt avledande material och kan inte upprätthålla en stabil resistivitet inom standardintervallet 10⁶–10⁹ Ω/sq ESD. Specialiserad ESD-stabiliserad PEEK-film krävs för formella halvledar-ESD-applikationer.
A6: Nej. Standard kolfylld PEEK-film släpper ut fina kolmikropartiklar under friktionsglidning, vilket orsakar allvarlig kontaminering vid direkt kontakt med wafers. Detta material är endast lämpligt för icke-wafer-kontakt slitfoder och isoleringsshims inuti halvledarutrustning. Precisionskomponenter för waferkontakt måste tillverkas av ESD PEEK-material av hög renhet av halvledarkvalitet.