Nyckelalternativ för att specificera anpassade PEEK-skjutbussningar
- Välj PEEK-graden kring det faktiska glidparet, värme-, media- och styvhetskravet - inte en generisk "högtemperaturplast"-etikett.
- En komplett ritning behöver axelinformation, driftsrörelse, lastriktning, avsikt för frigång, toleranser och miljödetaljer.
- Torrkörning kan vara ett bra designval, men det höjer insatserna för axelfinish, inriktning, värmeavlägsnande och val av fyllnadsgrad.
- Använd CNC-bearbetning för prototyper och anpassade geometrier för mindre volymer; utvärdera formsprutning när stabil, repeterbar volym motiverar verktyg.
- Be om besiktnings- och dokumentationskrav före offert, speciellt där en bussning är installerad i kontrollerad utrustning.
En PEEK-bussning väljs sällan eftersom den helt enkelt är "bättre plast". Den är vald för att en glidförband behöver en speciell blandning av temperaturkapacitet, kemisk beständighet, elektriskt beteende, låg massa, icke-magnetisk konstruktion eller smörjfri drift som en metallhylsa eller rullager inte hanterar bra.
Det första tekniska beslutet är materialfamiljen. Ren PEEK, kolfiberfylld PEEK, glasfiberfylld PEEK och PTFE/grafitfylld PEEK beter sig inte på samma sätt mot ett skaft. De skiljer sig åt i styvhet, termisk rörelse, friktionsbeteende, slitagerespons och i vilken grad de kan påverka en parningsyta. Den distinktionen är viktigare än en bred materialtext på en inköpsorder.
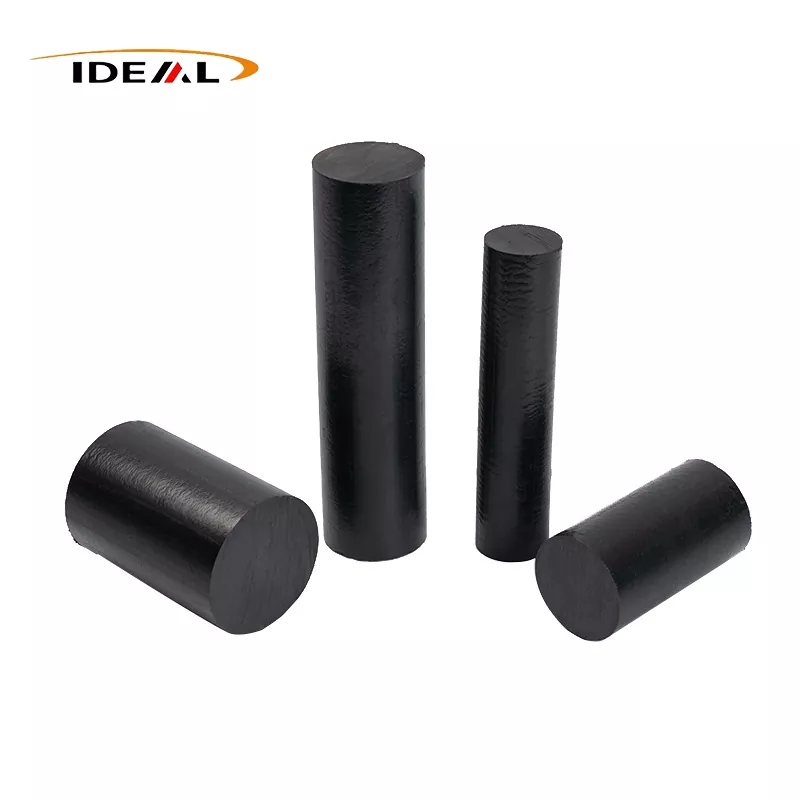
Ideal Plastic producerarCNC-bearbetning från PEEK-stänger och rör, en process från profil till färdig del där halvfärdigt PEEK-material precisionsbearbetas till cylindriska, flänsade eller stegade glidlagerkomponenter. Att utgå från stång eller rörmaterial kan vara praktiskt logiskt för skräddarsydda ritningar, prototyper och ändrade dimensioner eftersom det undviker att omedelbart satsa på dedikerade formverktyg. Avvägningen är att bearbetningsstrategi, lagergeometri och toleranskrav måste ses över som en del av detaljdesignen – inte efter att beställningen har släppts.
För köpare som jämför leverantörer, börja med själva lagergränssnittet. En braanpassad PEEK bussningförfrågan identifierar axeln, bussningens geometri, rörelsen och driftsmiljön. Det räcker för att starta en användbar ingenjörskonversation. "PEEK sleeve, quote please" är inte.
Vanliga frågor: När ska du välja ren PEEK vs. kolfiber-, glasfiber- eller PTFE/grafitfylld PEEK?
Direkt svar:Välj ren PEEK där kemikaliebeständighet, elektrisk isolering, renhet och baslinje PEEK-egenskaper är centrala. Flytta till en fylld grad endast när applikationen har ett specifikt behov av ändrad friktion, slitage, styvhet, termiskt beteende eller dimensionsstabilitet. Fylld PEEK är inte en automatisk uppgradering; fyllmedlet ändrar materialets prioriteringar.
Pure PEEK är ofta den vettiga utgångspunkten för en anpassad glidbussning eftersom den undviker att föra in förstärkande eller smörjande fyllmedel i systemet. Det kan vara relevant i elektrisk eller elektronisk utrustning, kemikalierelaterad utrustning och sammansättningar där köparen måste bedöma materialkompatibiliteten noggrant. Det kan också vara det renare designvalet där ett fyllmedel inte är önskvärt i kontaktzonen.
Kolfiberfylld PEEK övervägs vanligtvis när större styvhet och förbättrat dimensionsbeteende under värme är användbara. Dess elektriska egenskaper skiljer sig från ren PEEK, så den bör inte ersättas med en isolerande applikation som standard. Kolfyllda kvaliteter kräver också en ärlig granskning av motsidan. Ett skaft som fungerar acceptabelt med en kvalitet kanske inte är den bästa långsiktiga parningen med en annan.
Glasfiberfylld PEEK utvärderas vanligtvis för ökad styvhet och dimensionsstabilitet. Det är inte ett universellt lagermaterial bara för att det är förstärkt. I ett glidande gränssnitt avgör axelmaterialet, axelfinishen, inriktningen, kontamineringen och kontakttrycket fortfarande om enheten överlever. PTFE/grafitfylld PEEK är den kvalitet som familjeköpare vanligtvis undersöker för torrkörning och självsmörjande beteende. Det kan minska beroendet av extern smörjning, men torrdrift tar inte bort friktionsvärme eller förlåter kantbelastning. Om bussningen ser oscillation snarare än full rotation, säg det; oscillerande rörelse koncentrerar slitaget i ett litet spår och förändrar urvalsdiskussionen.
Vanliga frågor: Vilka detaljer för ritning, axel, belastning, hastighet, temperatur, kemikalier, frigång och tolerans ska du skicka in?
Direkt svar:Skicka in delritningen eller ett representativt prov och tillhandahåll sedan axelns material och tillstånd, rörelsetyp, belastningsriktning, hastighet eller cykelmönster, temperaturexponering, kemikalier, smörjplan, nödvändiga spelrum och inspektionskritiska toleranser. Leverantören behöver hela gränssnittet, inte bara bussningens ytterdiameter och längd.
En användbar ritning identifierar borrningsdiameter, ytterdiameter, längd, flänsdimensioner där tillämpligt, fasar eller radier, stegvisa egenskaper och referensreferenser. Om passformen styrs av den färdiga monteringen snarare än en fristående dimension, kommunicera det tydligt. En tolerans placerad på ett bussningshål utan den passande axeltoleransen skapar ofta ett dyrt gissningsspel.
Skaftinformation förbises regelbundet. Ange axelmaterial, ytbehandling eller beläggning om den används, krav på ytfinish om känt och om axeln är polerad, slipad, pläterad eller på annat sätt behandlad. Ett polymerlager ser inte "stål" som en fullständig beskrivning. Den ser strukturen och hårdheten på ytan som rör sig mot den, eventuella korrosionsprodukter som finns och all geometri som kan skära eller plöja hålet.
Förklara rörelsen på vanligt butiksspråk: kontinuerlig rotation, intermittent rotation, kortvinklad oscillation, linjär rörelse, frekventa starter och stopp, eller statisk belastning med tillfällig rörelse. Inkludera radiell, axiell eller kombinerad belastning och identifiera stötar eller vibrationer. Temperaturen bör täcka normal drift, utflykter och värme från närliggande utrustning. För kemikalier, namnge exponeringen för vätska, ånga, tvättmedel eller process i stället för att skriva "kemisk resistent krävs." Frigång måste ta hänsyn till monteringsförhållanden och termisk expansion över driftsområdet. Slutligen, identifiera vilka dimensioner som verkligen behöver noggrann kontroll. Att dra åt varje utrop ökar bearbetningsansträngningen utan att nödvändigtvis förbättra lagrets livslängd.
FAQ: När är en PEEK-bussning ett bättre val än ett rullningslager eller metallbussning?
Direkt svar:En PEEK-bussning är ofta en starkare kandidat där lågt underhåll, torrkörning, korrosionsbeständighet, elektrisk isolering, låg vikt eller kemisk exponering är viktigare än lägsta möjliga rullfriktion. Ett rullningslager är fortfarande det rätta svaret för många höghastighets-, precisions- och tungt belastade roterande system. Tvinga inte en polymerbussning till ett jobb som kräver rullningselementbeteende.
Glidbussningar har färre delar och kan passa kompakta mekanismer, automationsfixturer, halvledar- och elektronikutrustning och kemikalierelaterade maskiner där fett är oönskat eller metallkorrosion är ett problem. En flänsdesign kan också lokalisera en komponent axiellt samtidigt som den bär radiell rörelse i en integrerad del. Den enkelheten är värdefull, särskilt där eftersmörjning skulle vara besvärlig efter installation.
Det finns gränser. Ett torrtgående PEEK-lager producerar fortfarande värme vid gränssnittet. Felinriktning kan trycka kontakt på en hålkant; axelavböjning kan göra samma sak. Skräp som bara kan göra ljud i ett generöst smord metallarrangemang kan snabbt få en glidyta av polymer. En tunn vägg kan vara svår att hålla runt efter bearbetning eller pressmontering. Detta är konstruktions- och monteringsproblem, inte materialfel.
Metallbussningar kan förbli att föredra där mycket hög styvhet, värmeöverföring, etablerad smörjning eller aggressiv lastkapacitet driver konstruktionen. Rulllager kan vara att föredra där rotationsnoggrannhet och lågt vridmoment är styrande krav. Den användbara jämförelsen är inte "plast kontra metall." Det är operativsystemet: axel, hölje, lastväg, rörelse, temperatur, media, åtkomst till underhåll och felkonsekvens. Granska dessa villkor innan du väljer frånPEEK glidbussningsalternativ.
Jämförelsetabell för PEEK-bussningsmaterial: Urvalsöverväganden för rena och modifierade kvaliteter
Tabellen nedan är ett urvalshjälpmedel, inte en ersättning för ansökningsprövning. Materialnamn berättar riktningen för ett betygs beteende; de fastställer inte livslängden för en färdig del. Fiberinnehåll, modifiering av PTFE/grafit, lagerform, bearbetningsdetaljer, axeltillstånd och driftsförhållanden påverkar alla slutresultatet.
| PEEK materialalternativ | Där köpare brukar börja | Viktiga val överväganden | Fråga att lösa innan release |
|---|---|---|---|
| Ren KIT | Allmänna anpassade bussningar som behöver PEEK-egenskaper | Användbar referenskvalitet för kemikalie-, isolerings- och renhetsbehov; friktion och slitage beror starkt på axelparet. | Behöver applikationen ett fyllmedel, eller passar ofyllt material bättre? |
| Kolfiberfylld PEEK | Styvare lagerkomponenter och applikationer känsliga för termiska dimensionsförändringar | Elektriskt beteende och samverkan mellan axel och axel skiljer sig från ren PEEK. | Krävs elektrisk isolering och vilken axelyta kommer att möta den? |
| Glasfiberfylld PEEK | Delar som behöver förstärkning och dimensionell stabilitet | Förstärkning kan förändra slitagebeteendet och bör anpassas till ytskiktet. | Kommer inriktning, axelfinish och kontamineringskontroll att skydda glidgränssnittet? |
| PTFE/grafitfylld PEEK | Torrlöpande eller självsmörjande glidlagerkoncept | Designad för friktion och slitage, men inte immun mot värme, kantbelastning eller dåliga axelförhållanden. | Kan leden avvisa friktionsvärme och bibehålla inriktningen under drift? |
Ett vanligt misstag är att välja PTFE/grafitfylld PEEK enbart för att specifikationen säger "inget fett." Torrlöpning är ett drifttillstånd, inte ett fripass. En annan är att använda en förstärkt kvalitet utan att kontrollera om den ändrar en nödvändig elektrisk egenskap. Berätta för leverantören vilket misslyckande du försöker förebygga – kärvning, korrosion, nedsmutsning av smörjmedel, håltillväxt, stick-slip, elektrisk kontinuitet eller frekvent service – och materialvalet blir mycket mer produktivt.
Hur man köper en anpassad PEEK-bussning: från ritning eller provgranskning till prototyp och volymproduktion
Anpassad inköp fungerar bäst som en kontrollerad teknisk handoff. Köparen tillhandahåller designavsikten; Tillverkaren granskar geometrin mot tillgängliga PEEK-profiler, bearbetningsåtkomst, delhantering och den troliga produktionsvägen. Ett prov kan vara användbart, särskilt för en äldre maskin, men det bör åtföljas av de förhållanden som gjorde att originaldelen slits eller misslyckas. Att kopiera en sliten komponent utan att förstå serviceproblemet kan återskapa samma fel.
- Skicka ritningen eller provet.Inkludera revisionsstatus, kvantiteter, årlig efterfrågan om känd och eventuella kritiska gränssnittsdimensioner.
- Beskriv operationsleden.Ange axeldetaljer, rörelse, belastning, temperatur, media, smörjmetoder, installationsmetod och kända fellägen.
- Granska material och tillverkningsbarhet.Bekräfta om ren eller modifierad PEEK är lämplig och om geometrin gynnar stav, rör eller annan produktionsmetod.
- Anpassa efter prototypkrav.Identifiera vad som måste inspekteras, vad som behöver funktionsvalidering och om en första artikel eller ett provgodkännande krävs.
- Släpp volymproduktion.När dimensioner och material är stabila, diskutera den ekonomiska och tekniska passformen av maskintillverkad produktion kontra formsprutning för massbeställningar.
Vänta inte tills produktionen släpps för att nämna en presspassning, en svåråtkomlig hålmätare eller en axelbeläggning. Dessa detaljer påverkar både tolerans och inspektion. Om du köper till en anläggning i USA genom en internationell leveranskedja, förtydliga förpackning, märkning, partiidentifiering, fraktvillkor och dokumentera förväntningar tidigt också. Dessa förfrågningar är normala upphandlingskontroller, inte eftertankar.
För en offert som kan utvärderas istället för att bara jämföras, skicka ditt paket med delens funktion. Ideal Plastic kan granskaspecialbearbetade PEEK-bussningarmot skräddarsydda ritningar eller prover och diskutera den praktiska produktionsvägen.
Ideal Plastics PEEK-bussningstillverkningsmetod: CNC-bearbetade profiler och formsprutning för massbeställningar
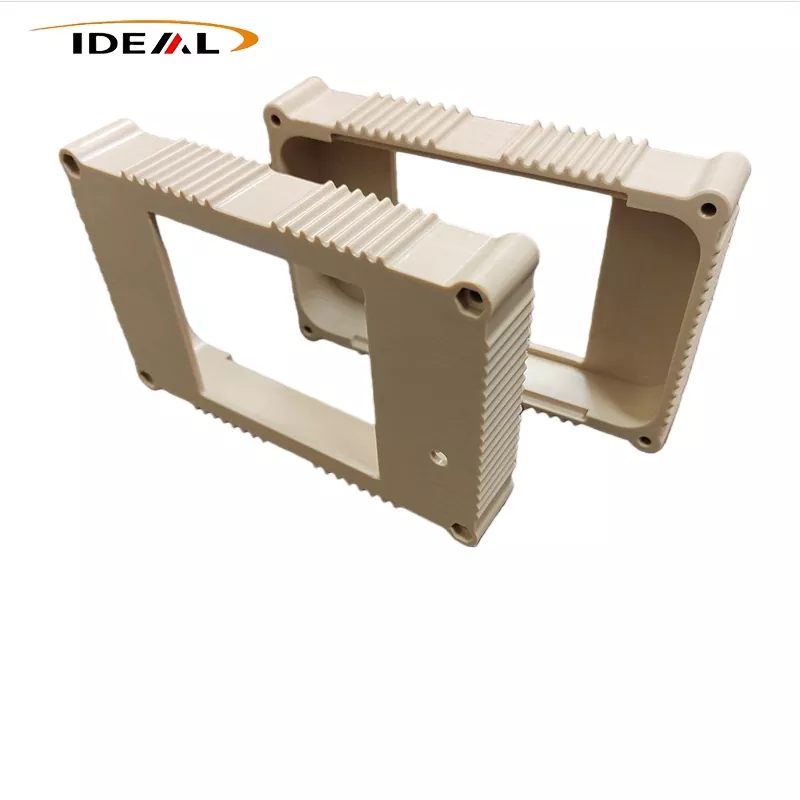
Ideal Plastic, Guangzhou Ideal Plastic Technology Co., Ltd., tillverkar PEEK, PAI, PI, PPS, PPSU och PEI halvfärdiga profiler samt specialbearbetade och formsprutade komponenter. Dess PEEK-sortiment inkluderar stavar, plåtar, rör, kundanpassade produkter, maskinbearbetade produkter och PEEK-bussningar. Det är viktigt eftersom en bussningsleverantör bör förstå både den färdiga delen och lagerformen som den är gjord av.
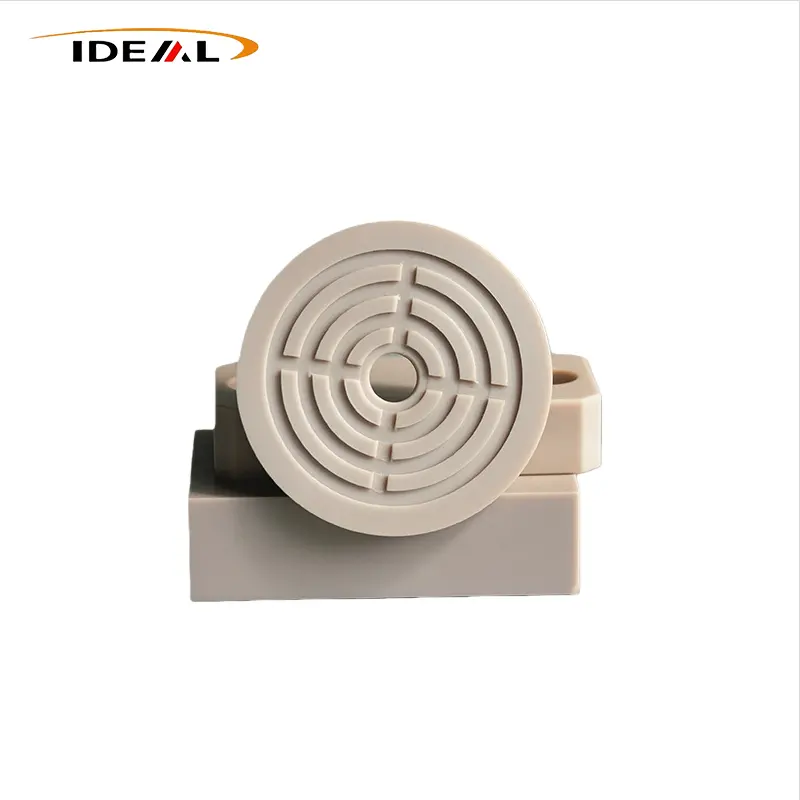
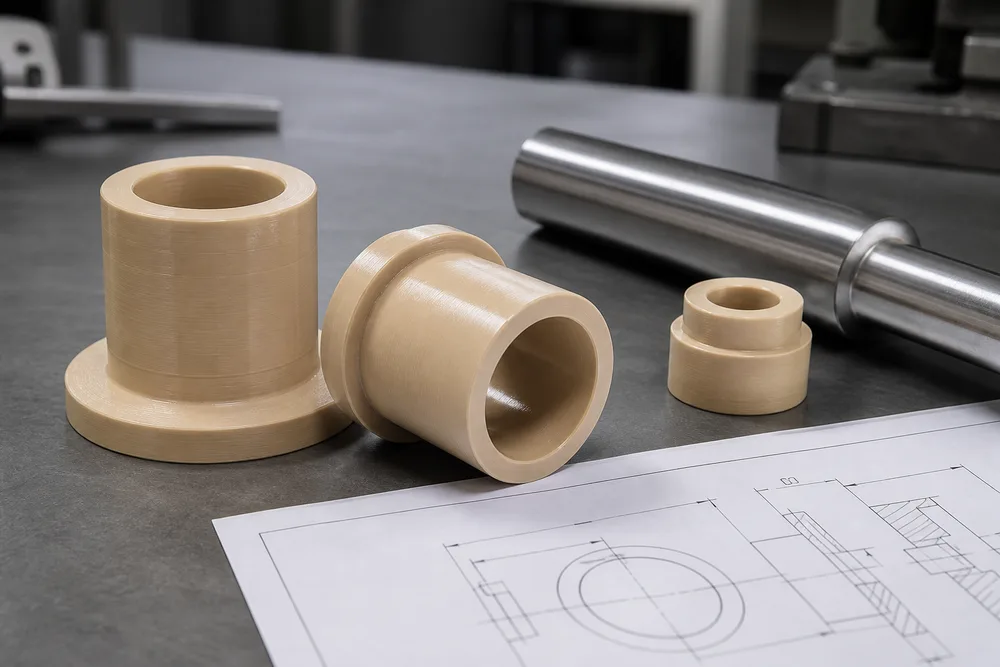
För PEEK-bussningar beskriver företaget cylindriska flänsade och stegade glidlagerdelar tillverkade genom precisionsbearbetning av PEEK-stänger och -rör. CNC-bearbetning är särskilt användbar där en ritning inkluderar icke-standardiserade borrnings- och ytterdiameterförhållanden, flänsegenskaper, steg, krav på små kvantiteter eller designändringar som gör dedikerade verktyg för tidigt. Det stödjer också den praktiska verkligheten av reservdelar: du kan behöva en specifik geometri för installerad utrustning snarare än en katalogstorlek som är tillgänglig.
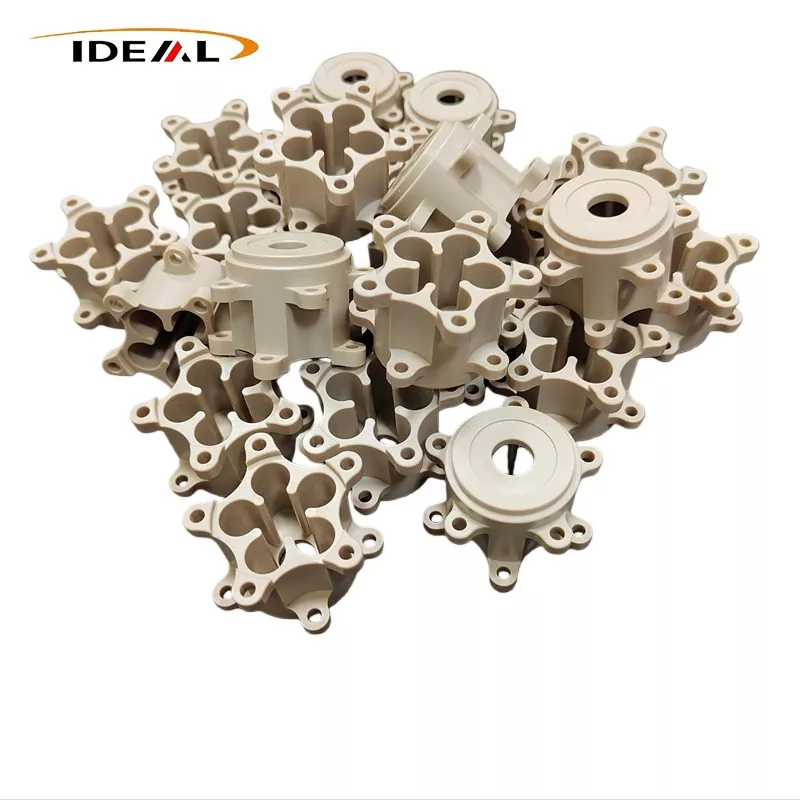
Formsprutning kommer in i samtalet för massproduktionsbeställningar. Överklagandet är repeterbarhet i volym när designen är bevisad och verktyget är motiverat. Begränsningen är lika verklig: gjutning kräver en stabil design och en tydlig plan för verktyg, detaljgeometri och produktionskvantitet. En köpare som förväntar sig prototypliknande flexibilitet och formgodsekonomi i samma första beställning sätter upp ett svårt projekt.
Ideal Plastic identifierar ren PEEK, kolfiberfylld PEEK, glasfiberfylld PEEK och PTFE/grafitfylld PEEK som tillgängliga materialalternativ för dessa delar. Dess uttalade applikationsfokus inkluderar automations- och precisionsmaskineri, halvledar- och elektronikutrustning och kemikalierelaterade applikationer. Dessa sektorer har olika risker, så den bästa begäran identifierar utrustningens funktion snarare än att bara namnge branschen.
PEEK Bushing Villkor och dokumentation: Flänsade och trappade bussningar, torrkörning, OEM/ODM, inspektion och efterlevnadsförfrågningar
En flänsförsedd bussning har en radiell fläns som kan ge axiell placering eller tryckstöd förutom den cylindriska huvudlagersektionen. En trappstegsbussning ändrar diameter längs sin längd, ofta för att matcha en höljesfunktion, lokalisera komponenten eller skapa en kontrollerad skuldra. Dessa namn är användbara förkortningar, men de eliminerar inte behovet av en fullständig sektionsvy och datumstrategi på ritningen.
"Torrkörning" betyder att lagret är avsett att fungera utan tillsats av vätska eller fettsmörjning vid glidgränssnittet. Det betyder inte att monteringen inte har några underhållsskäl. Axelrenhet, inriktning, termiskt beteende, installationskraft och inspektion spelar fortfarande roll. "Självsmörjning" används ofta för att beskriva ett fyllt PEEK-material utformat för att förbättra glidbeteendet, särskilt PTFE/grafitfylld PEEK. Behandla det som en väsentlig egenskap att validera i den faktiska applikationen, inte ett löfte om obestämd livslängd under någon belastning och hastighet.
OEM/ODM-förfrågningar bör skilja mellan att bygga efter din medföljande ritning och att söka tillverkningsdata för ett delkoncept. I båda fallen, statligt ägande och revisionskontroll förväntningar. För inspektion, nämn de dimensioner som kräver registrerade resultat, den begärda provtagningen eller första artikelprocessen och eventuella behov av märkning eller spårbarhet. En leverantör kan inte sluta sig till din kvalitetsplan från ett allmänt uttalande som "hög precision krävs."
Förfrågningar om efterlevnad förtjänar samma tydlighet. Om din organisation behöver materialdeklarationer, information om begränsade ämnen, certifikat eller kundspecifik dokumentation, be om dessa dokument under offerten och bekräfta vad som kan levereras. Anta inte att en certifiering gäller en viss materialkvalitet, sats eller färdig PEEK-bussning om det inte uttryckligen bekräftas i det överenskomna dokumentationspaketet.
Begär en anpassad PEEK-bussningsbedömning från Ideal Plastic: Skicka in dina krav på https://www.idealpeek.com/contact.html
Skicka till Ideal Plastic ritningen, en dimensionerad provpost eller båda, tillsammans med ditt årliga kvantitetsintervall och förhållandena vid gränssnittet mellan axel och borrning. Inkludera den PEEK-klass du använder för närvarande om det finns en, men förklara också varför du byter leverantör eller byter material. En återkommande slitlinje, smörjmedelsförorening, kemisk angrepp, svår åtkomst till underhåll eller dimensionsinstabilitet ger recensionen en konkret utgångspunkt.
För den snabbaste tekniska responsen, bifoga den senaste ritningsrevisionen och identifiera de dimensioner som styr passform och funktion. Ange om bussningen är cylindrisk, flänsad eller avtrappad; om det blir torrt; och om delen är för en prototyp, ersättning eller etablerat produktionsprogram. Om du har en matchande skaftritning, inkludera den. Det enda dokumentet förhindrar ofta den mest undvikbara missmatchningen i en glidlagerdesign.
Starta en PEEK Bushing Review
Skicka in din ritning, provdetaljer, materialpreferenser, applikationsförhållanden, kvantitet och inspektionskrav för att påbörja en anpassad genomföringsbedömning med Ideal Plastic.
Besök officiella webbplats →Använd kontaktsidan påidealpeek.com/contact.htmlför att skicka in paketet, be sedan om feedback om val av kvalitet, bearbetningsförmåga, prototypbehov och lämplig väg för din förväntade produktionsvolym.