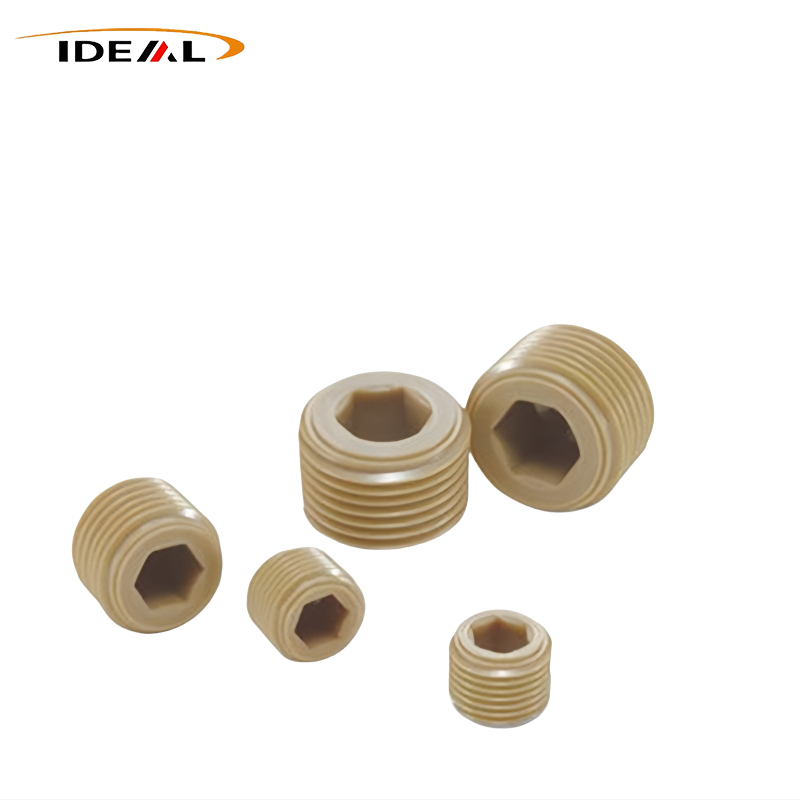
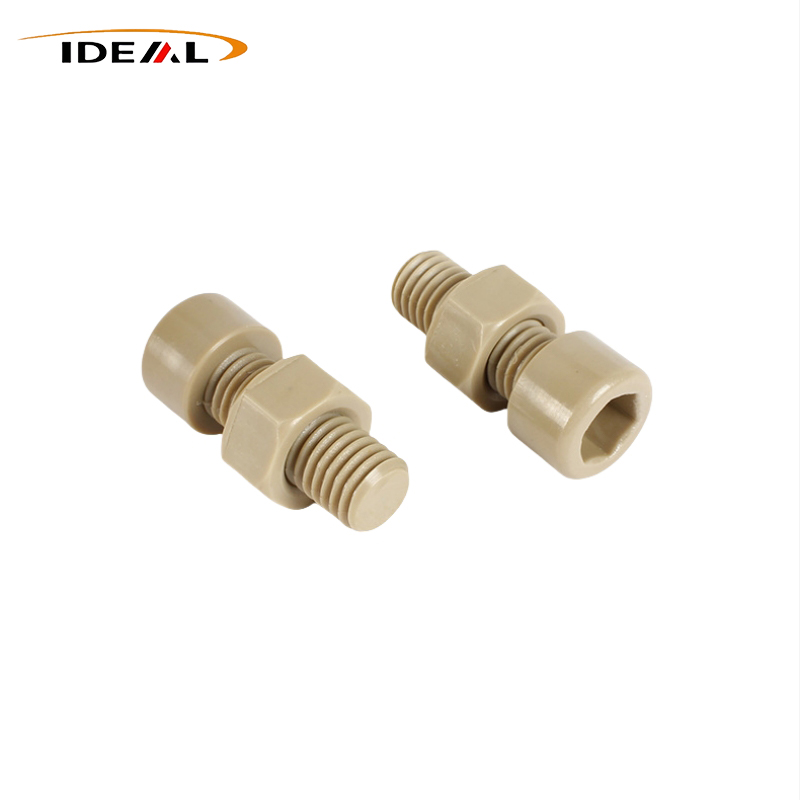
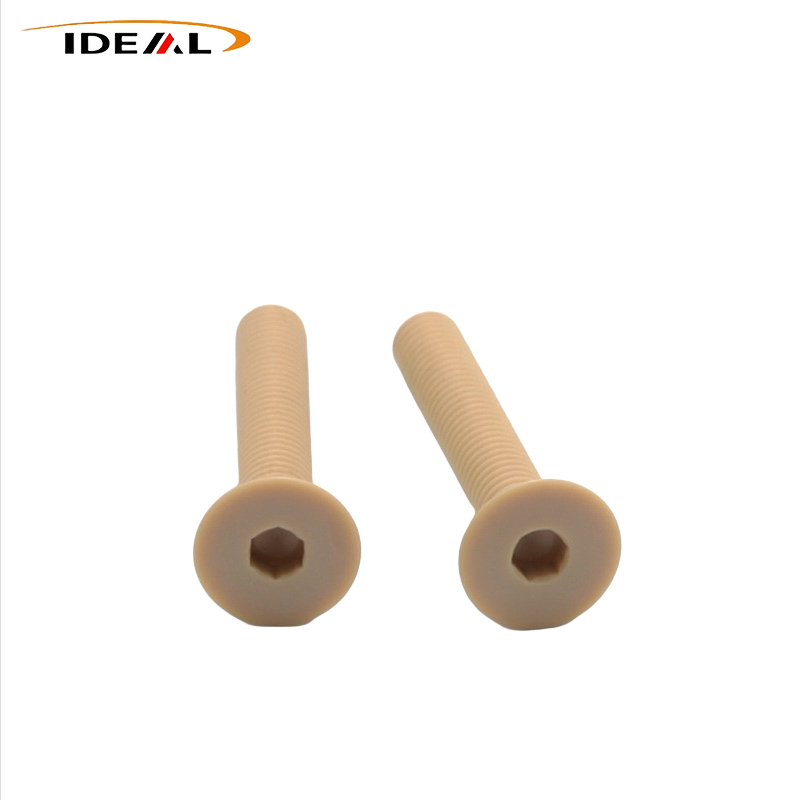
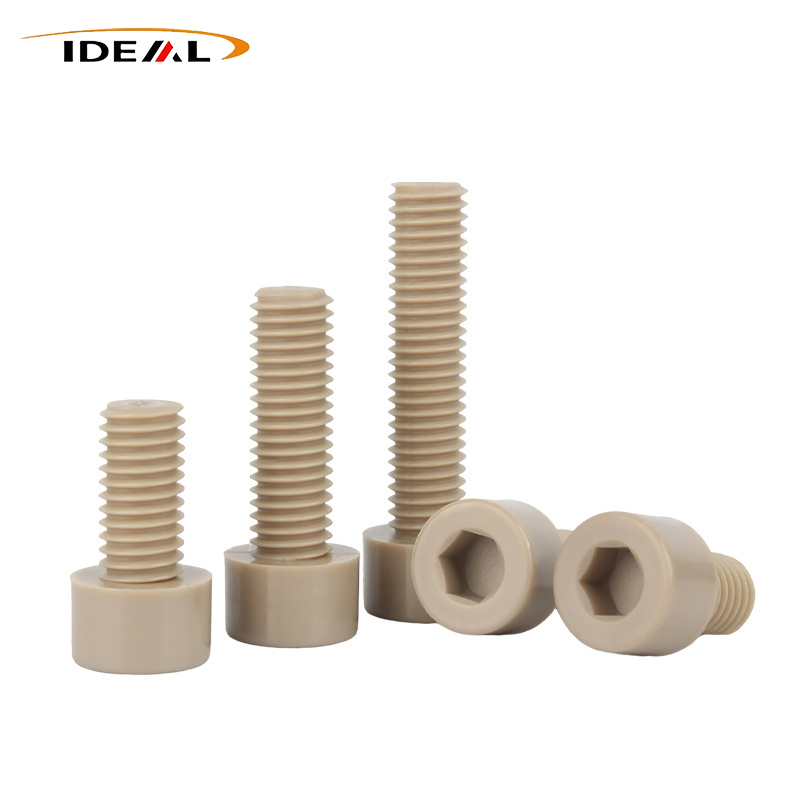
Som en pålitlig tillverkare i Kina levererar Ideal Plastic DIN912 / ISO 4762 PEEK Insexskruvar i snygga, CF- och GF-kvaliteter. Dessa icke-magnetiska, isolerande fästelement motstår värme och korrosion för halvledar-, kemisk och nyenergiprecisionsutrustning, med snygg PEEK som visar 8–12 % spänningsavslappning per 1 000 timmar vid 200 ℃.
Ideal Plastic, en professionell kinesisk leverantör av högpresterande tekniska plastprodukter, fokuserar på precisionsbearbetning och specialtillverkning av PEEK Socket Head Cap Screws. Efter DIN912- och ISO 4762-specifikationerna använder fabriken både formsprutning och CNC-bearbetning för att producera flera materialkvaliteter, inklusive snygg PEEK, kolfylld PEEK och glasfylld PEEK. Varje produktionssats genomgår fullständig inspektion och spårbarhetskontroll, inriktad på precisionsutrustningsmiljöer där metallfästen inte kan uppfylla krav på isolering, icke-magnetiska eller korrosionsbeständiga.
| Produktnamn | PEEK sexkantsskruvar med insex |
| Material | Ofylld PEEK, Kolfylld PEEK, Glasfylld PEEK |
| Färg | Svart, Beige (anpassade färger tillgängliga) |
| Trådtyp | Metriskt (vanligt lager M1.6-M12), Imperial (anpassad för nordamerikansk utrustning) |
| Dimensionella toleranser | Standarddelartolerans: ±0,05-0,10 mm, precisionstolerans för anpassade delar: ±0,02-0,05 mm |
| Koaxialitet | Sexkantshuvud och skruv koaxialitet ≤0,03 mm |
| Trådnoggrannhet | Utvändig gänga 6g, passande invändig gänga 6H, Imperial UNC/UNF-gängor överensstämmer med ASME B18.3, toleransklass 2A |
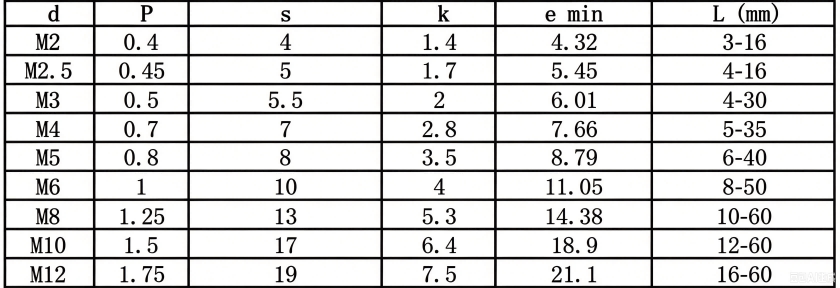
| Metriska lagerstorlekar | M1.6, M2, M2.5, M3, M4, M5, M6, M8, M10, M12 |
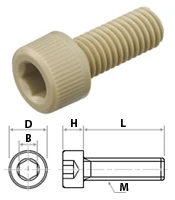
PEEK Insexskruvar har fyra kärnkomponenter: cylindriskt huvud, inre sexkantig drivhålighet, skaft och gängad sektion. Även om den yttre geometrin matchar metallskruvar med insex, kräver PEEK-polymermaterial speciella strukturella justeringar för att kontrollera spänningskoncentrationen och förhindra sprickbildning under åtdragning eller termisk cykling.
1. Behandling med rundade hörn: Alla övergångszoner vid huvudroten och sexkanthålans botten är rundade. Skarpa hörn skapar koncentrerad spänning och utlöser sprickor när vridmoment appliceras på PEEK-delar.
2. Hex hålighets djupkontroll: Kavitetsdjup följer standardkrav. Otillräckligt djup leder till att skiftnyckeln glider och skadar innerväggen; för stort djup minskar huvudets väggtjocklek och sänker motståndet mot brottvridmoment.
3. Trådprofiloptimering: Gängprofilen är tunnare än metallfästen. Trådspetsen använder rundad övergång utan vassa kanter för att minska spänningskoncentrationen vid trådroten och förbättra halkskyddsprestandan. Den utgående änden är avfasad för att skydda den första gängan under monteringen.
4. Ytkvalitetsstandard: Fyllmedelsförstärkta varianter kan inte ha mikroskåror eller flisor på sexkantiga innerväggar. Små osynliga defekter expanderar snabbt under mekanisk belastning och orsakar oväntade brott.
Även med ett enkelt utseende kräver dessa plastfästen noggrann kontroll av råmaterial, termisk bearbetning, bearbetning och inspektion. Dolda defekter kanske inte dyker upp i inkommande tester från fabriken och misslyckas bara under kundmontering eller extrema temperaturcykler. De största produktionssvårigheterna är fokuserade på inre spänningsavlastning, trådformning, fyllmedelsbearbetning och kristalliseringshantering för formsprutade produkter.
Det finns flera dolda risker vid tillverkning av PEEK-fästen, och varje bearbetningssteg behöver exakt kontroll.
1. Reststresshantering: PEEK-stänger behåller extruderingsspänningen efter extrudering. CNC-skärning introducerar ytterligare skärbelastning från verktygstryck och skärvärme. Om glödgningstiden är otillräcklig eller uppvärmnings-/avkylningshastigheten är för hög, kan spänningen inte släppas helt. Produkter kan klara dimensionell inspektion, men gängförvrängning, skaftdeformation och sprickor i huvudet kommer att inträffa efter lång tids lagring och temperaturcykler.
2. Verktygsslitage och fyllnadsskärning: Kolfyllda och glasfyllda PEEK innehåller hårda fyllmedel som snabbt sliter skärverktyg. Slitna skärverktyg ger gänggrader, tandflisning och skador inuti sexkanthåligheter. Dessa subtila defekter är svåra att identifiera visuellt, men orsakar trådavskalning och huvudbrott under åtdragningsoperationer.
3. Kristallisationskontroll för formsprutning: Den mest kritiska punkten vid formsprutning är kristallisering snarare än yttre utseende. Formens temperatur måste vara mellan 160-200 ℃ för full kristallisering. Låg formtemperatur lämnar ofullständig kristallisation; produkterna ser intakta ut men tappar värme- och kemikalieresistens, följt av krympning och skevhet. Denna defekt kan inte hittas genom en enkel visuell inspektion. PEEK-smältan har hög viskositet och fyllda sorter har sämre flytbarhet. Dålig port- och ventilationsdesign orsakar instängd luft, brännmärken och inre mikrohålrum. Efterformningsglödgning är fortfarande obligatorisk för att undvika senare risk för deformation.
Guangzhou Ideal anger sex kärninspektionsdimensioner för PEEK Socket Head Cap Screws: råmaterialkvalitet, bearbetningsteknik, trådprecision, utseende, mekaniska egenskaper, batchspårbarhet.
1. Råvarukontroll: Endast jungfruliga PEEK-stavar och pellets används; återvunnet material och materialblandning är förbjudet. Råmaterialfuktigheten kontrolleras ≤0,02 % för att undvika bubblor, brännmärken och minskad mekanisk styrka. COC-råvarucertifikat kan tillhandahållas, vilket stöder batchspårbarhet för halvledar- och medicinska projekt.
2. Gradientglödgning: CNC-ämnen och formsprutade varor genomgår gradientglödgning för avspänning. Uppvärmnings- och kylhastigheten är strikt reglerad för att ta bort strängsprutnings-, skär- och formspänningar. Färdiga delar kan inte behålla hög restspänning, vilket förhindrar gängvridning, skaftdeformation och huvudsprickor under temperaturcykler.
3. Inspektion av gängmätare: Metrisk gänga når grad 6H noggrannhet. Imperialgänga överensstämmer med ASME B18.3. GO-mätaren skruvas in smidigt medan NO-GO-mätaren inte kan komma in. 100 % GO / NO-GO mätareinspektion är implementerad. Komplett gängprofil utan saknade tänder, rivning, flisning och grader; tandkrön använder rundad övergång och vassa spetsar är förbjudna. Gängytan är fri från vidbränning och extruderingsskador, inget skärskräp fastnat i gängspalter.
4. Kontroll av visuellt utseende: Cylindrisk huvudyta är platt. Inre sexkantshålrum har inga avhuggna hörn, skåror, sprickor, vidbränning eller stötskador. Skruvkroppen måste vara fri från sprickor, delaminering, bubblor, svarta fläckar och färgföroreningar. Gängytan har inga grader eller brutna kanter. Fyllmedelskvaliteter bibehåller en enhetlig färg utan fläckar av agglomerering av fyllmedel.
5. Destruktivt vridmomenttest: Sampel med samma specifikation kör destruktiva vridmomenttester för att registrera vridmomentreferensvärdet. Huvudets vridmomentmotståndstest kräver att gängavisolering sker innan huvudet går sönder; för tidig huvudfraktur accepteras inte.
6. Batchkonsistens & förpackning: Samma batchgods håller konsekvent färg, dimension och mekanisk prestanda. Separat förpackning används med tydliga etiketter som visar specifikation, materialkvalitet och batchnummer. Produkter av renrumskvalitet är förpackade i dammtäta behållare för att undvika föroreningar under transporten.
PEEK Socket Head Cap Screws använder polyeteretherketon (PEEK) som basmaterial och finns i tre kvaliteter: ren PEEK (naturlig isolering), glasfiberförstärkt PEEK och kolfiberförstärkt PEEK (ledande/antistatisk). Den har omfattande fördelar inklusive hög temperaturbeständighet, korrosionsbeständighet, isolering, icke-magnetiska egenskaper och lätt konstruktion, vilket gör den allmänt använd i halvledar-, kemikalie-, nyenergi- och medicinsk utrustnings fästapplikationer.
1. Lag om hög temperatur stressdämpning: PEEK uppvisar lätt krypning och spänningsavslappning över 200 ℃: klämkraften minskar något med tiden (en inneboende egenskap hos plastpolymerer). Ren PEEK avslappningshastighet: 8–12 %/1000h@200℃. Glasfiberförstärkt PEEK-relaxationshastighet: 3–5%/1000h@200℃ (avsevärt förbättrad, lämplig för långvarig högtemperaturtryckhållning). Kolfiber PEEK-relaxationshastighet: 2–3 %/1000h@200℃ (optimalt, föredraget för avancerad utrustning).
2. Inert molekylär struktur och anti-kontamination: PEEKs huvudkedja har en stabil struktur av bensenringar + eterbindningar, vilket resulterar i att inga mjukgörare, smörjmedel eller tillsatser fälls ut och ingen metalljon frigörs. Den innehåller inga flyktiga ämnen med låg molekylvikt, vilket förhindrar imma och kontaminering av kavitetslinser i en vakuummiljö. Halvledar-, optisk och ultrarent vattenutrustning känner bara igen rena PEEK CNC-glödgade delar för att eliminera spårmängder av kontaminering.
3. Högfrekvent dielektrisk konstant och stabilitet: PEEK har en dielektrisk konstant på 3,2–3,3, med nästan inga fluktuationer i högfrekvensområdet 1GHz–10GHz. Den uppvisar extremt låg dielektrisk förlust, vilket förhindrar interferens med RF-signaler och signaldrift. Metallskruvar kan reflektera, störa och generera virvelströmmar; Vanlig plast är dielektriskt instabil vid höga frekvenser. Lämplig för dedikerade isolerande fästelement i 5G-basstationer, RF-hålrum, mikrovågsutrustning och högfrekventa testinstrument.
4. Vattenbeständighet: PEEK uppvisar extremt hög stabilitet under ånghydrolys vid hög temperatur. Den klarar tusentals autoklavcykler vid 134℃ utan att spricka. Långvarig nedsänkning i varmt vatten, kokande vatten och ultrarent vatten får det inte att absorbera vatten, svälla eller deformeras. Lämplig för den medicinska och renvattenindustrin.
5. Bestrålningsmotstånd: PEEK är resistent mot gammastrålar och elektronstrålning. Det blir inte skört, missfärgat eller spricker efter bestrålning. Lämplig för medicinsk bestrålningssterilisering, kärnteknisk utrustning och miljöer för rymdbestrålning.
6. Omagnetisk: PEEK innehåller inga ferromagnetiska element, magnetiseras aldrig, har ingen restmagnetism och ingen hysteres. Den kan användas i MRI och precisionsutrustning för magnetfältskalibrering. Även skruvar i rostfritt stål kommer att magnetiseras något i en långvarig magnetfältmiljö, vilket stör avbildning och detektion. PEEK eliminerar helt detta problem.
Korrekt val av kvalitet hjälper ingenjörer att undvika monteringsfel och långsiktiga tillförlitlighetsproblem när de använder dessa plastfästen i precisionsutrustning.
1. Ren PEEK-begränsning: Pure PEEK ska inte användas för tryckfästning under varma och kalla förhållanden under längre perioder, eftersom den kan lossna något.
2. Scenario för hög temperaturisolering: För utrustning som kräver långtidsisolering vid 200 ℃+, är GF30/CF30-förstärkt PEEK obligatoriskt.
3. Renrumsmiljö: För vanliga renrumsförhållanden i omgivningstemperatur, är ren PEEK perfekt och ger den bästa stabiliteten.
4. Isolering och statisk risk: Pure PEEK levererar ultrahög isolering med noll statisk avledning; statisk elektricitet kan ackumuleras i torra miljöer (en liten nackdel för renrum).
5. Glasfylld PEEK: Glasfiber PEEK är isolerande med låg statisk ackumulering; optimal för allmänna elektriska applikationer.
6. Kolfylld PEEK ESD-prestanda: Kolfiber PEEK når 10⁶–10⁹Ω standard ESD-skyddsområde, avleder exakt statisk elektricitet, skadar inte chips och drar inte till sig damm.
7. Val av halvledarkvalitet: Pure PEEK används för allmänna halvledarhålrum, medan waferkontaktfixturer måste vara gjorda av kolfiber PEEK. Att blanda dessa typer av PEEK kan orsaka elektrostatisk urladdning av spån eller dammkontamination av hålrummen.
A1: 1. Ingen dold inre spänning, nolldimensionell drift över lång tid
2. Ingen utfällning, ingen jonkontamination, förorenar inte precisionsprocesser
3. Lägsta högtemperaturkrypning, långtidsstabil spännkraft
4. Rundad gängprofil, anti-flisning, hög vridningskonsistens
5. Livslängden under termisk cykling, vakuum och korrosionsförhållanden är 3-5 gånger den för formsprutade modeller
A2: 1. Äkta ren PEEK: Matt beige, fin och partikelfri, enhetlig skärkant
2. Återvunnen PEEK: Vitare, mörkare, sträv yta, lokaliserad apelsinskalstruktur
3. Inferior fylld PEEK: fläckig färg, upphöjda partiklar, grov trådyta
S3: 1. Vid hög temperatur mjuknar PEEK-ytan, den mikroskopiska passningen av trådkontaktytan är 100 %, utan mellanrum.
2. Mikroskopisk kallsvetseffekt uppstår i plasttrådar under tryck → Ingen fastklämning vid rumstemperatur, fastsättning vid hög temperatur och avskalning vid demontering.
3. Lösning: Mikroklar spaltbearbetning + optimerad gängkrönsradie för högtemperaturdrift kan eliminera 99 % av högtemperaturfastsättning.
A4: 1. Oglödgat PEEK: Irreversibel krympning vid låga temperaturer och expansion vid höga temperaturer; efter mer än 50 cykler deformeras gängan något och passformen dras åt.
2. Standard glödgat CNC PEEK: Reversibel termisk expansion och sammandragning; dimensionsstabilitet efter tusentals cykler.
3. Formsprutad PEEK: Ojämn kristallisation; enkelriktad krympning under termisk cykling; blir lösare och mer benägen att fastna vid användning.
A5: Formsprutade delar lider av otillräcklig kristallisation, dold stress och dimensionell drift; CNC-glödgade delar har ingen inre spänning, låg nederbörd och stabil precision, med nolltolerans för fel i avancerad utrustning.