Ingenjörer som specificerar förstärkta polyetereterketonslangar (PEEK) står inför ett omedelbart beslut: vilken typ av fiberförstärkning kommer att hålla delen vid liv i fält. Unfilled PEEK hanterar hög värme och starka kemikalier utan ansträngning. Men under höga kontinuerliga belastningar eller extrema temperaturer kryper den råa plasten. Du lägger till fibrer för att stoppa den dimensionsförskjutningen. Valet minskar nästan alltid till 30 % kolfiber (CF30) eller 30 % glasfiber (GF30). Att välja fel innebär för tidigt slitage på matchande delar, oväntade elektriska kortslutningar eller katastrofal termisk försämring.
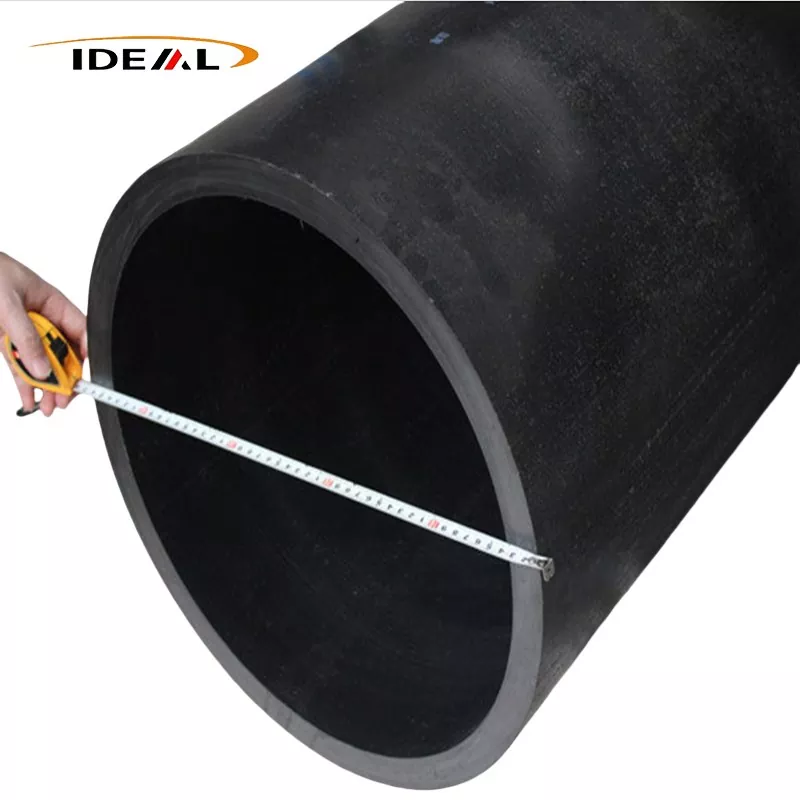
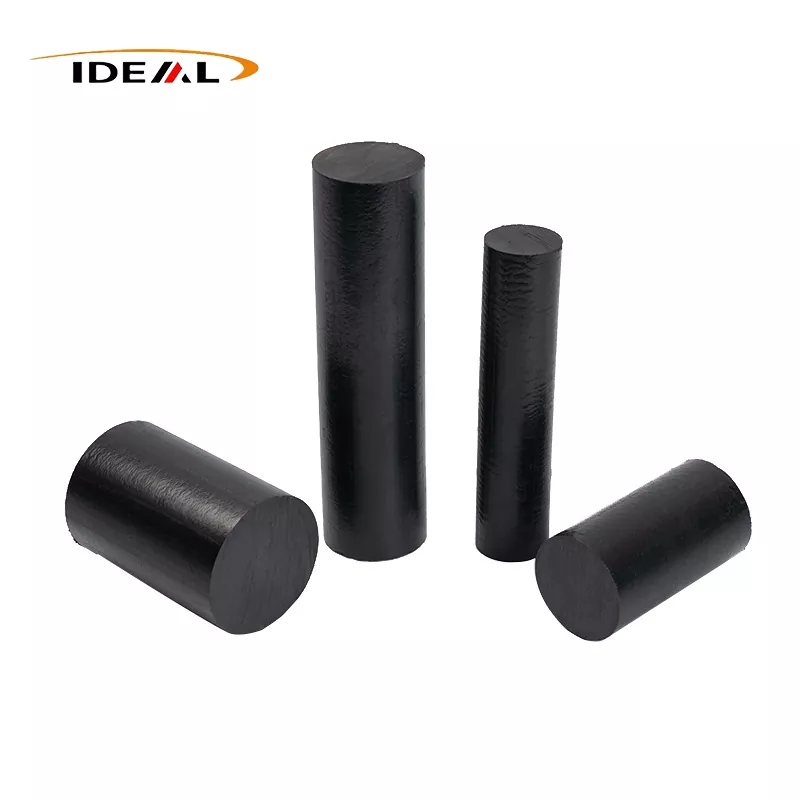
Du angerkolfiberförstärkt PEEK-rörnär applikationen involverar rörliga delar, glidfriktion eller ett strikt krav på statisk avledning. Kolfibrer fungerar som ett mikroskopiskt torrt smörjmedel. De drar också bort värme från kontaktytan, vilket förhindrar lokal smältning eller deformation under tung belastning.
Specificera PEEK GF30 när du behöver maximal elektrisk och termisk isolering i en rent statisk, strukturell applikation. Glas är mycket nötande. Om du använder ett GF30-rör som lager eller bussning mot en stålaxel, kommer glasfibrerna att snabbt tugga upp den matchande metallen. CF30 skonar metallaxeln samtidigt som plastdelens strukturella styvhet bibehålls.
Anledningen till att ofylld PEEK fungerar så bra beror på dess specifika molekylstruktur. Den har alternerande aromatiska ringar och eterbindningar. Eterbindningarna ger molekylär flexibilitet, vilket ger plasten dess inneboende seghet och slagtålighet. De aromatiska ringarna ger extrem styvhet och termisk stabilitet. Den inställningen ger den bra värmebeständighet, plus en exakt balans mellan seghet och styvhet. Under värme eller tryck deformeras PEEK inte lätt, och det håller bra mot upprepad stress.
PEEK förlitar sig också på en högst semikristallin struktur. Den bibehåller en kristallinitetsnivå runt 25 % till 35 %, vilket hjälper den att hålla sina mekaniska egenskaper intakta även när temperaturen stiger mot dess smältpunkt. Exakt termisk hantering under extrudering säkerställer att polymerkedjorna viker sig in i dessa högordnade kristallina strukturer. Om en tillverkare kyler det extruderade röret för snabbt förblir plasten amorf, blir genomskinlig och förlorar sin kemiska beständighet och hög temperaturhållfasthet.
När du blandar denna matris med hackade kol- eller glasfibrer avbryter du den snygga vikningen av polymerkedjor, men du får en styv inre ställning. Polymermatrisen överför applicerad spänning direkt till de mycket starkare, styvare fibrerna. Detta begränsar rörelsen av polymerkedjor, stoppar krypning och ökar dramatiskt draghållfastheten. Den sänker också koefficienten för linjär termisk expansion (CLTE) till nivåer som nära matchar aluminium eller stål, vilket gör att ingenjörer kan designa snäva toleranser av metall-till-plast presspassningar som inte lossnar när enheten värms upp.
Att lägga till kolfiber är inte en linjär uppgradering. Det finns ett hårt straff i tillverkningsbarhet. När fiberinnehållet ökar ökar plastens smältviskositet. I ett extruderat rör tenderar dessa fibrer att rikta in sig i flödesriktningen, vilket innebär att röret utvecklar otrolig draghållfasthet längs sin längd, med något lägre hållfasthet längs sin bågeaxel.
En 10 % kolfyllning ger en blygsam styvhet samtidigt som smältflödesindexet hålls tillräckligt högt för komplexa, tunnväggiga profiler. Det är fortfarande relativt lätt att bearbeta och motstår spröd sprickbildning.
Att öka upp till 30 % kolfiber representerar industristandarden. Den balanserar enorma draghållfasthetsvinster med acceptabel bearbetbarhet. Detta förhållande ger den strukturella integriteten som behövs för högtrycksapplikationer utan att helt offra plastens naturliga seghet.
Vid 40 % kolfyllning uppnår du maximal styvhet. Avvägningen är extrem viskositet under tillverkningen. Extrudering eller formsprutning av 40 % CF-rör kräver exakt temperaturkontroll för att förhindra tomrum. Det resulterande materialet är mycket sprött. Bearbetning av 40 % CF PEEK kräver polykristallin diamant (PCD) verktyg, eftersom standard pinnfräsar av hårdmetall kommer att tappa sin skäregg på några minuter när de skär genom den volymen av abrasivt kol.
Ofylld PEEK har en Heat Distortion Temperature (HDT) runt 152°C. Lägg till 30 % kol eller glasfiber så hoppar HDT till 315°C. Båda fyllda materialen hanterar extrem omgivningsvärme med lätthet.
Avvikelsen ligger i elektriska vägar. PEEK är naturligtvis en mycket effektiv isolator. Att lägga till glasfiber håller det så och bibehåller hög volymresistivitet. Att lägga till kolfiber minskar dess volymresistivitet drastiskt. CF30 är i sig antistatisk. Genom att justera kolmatrisen kan tillverkare producera en antistatisk PEEK-cylinder eller helt ledande PEEK-slang. Om din bränsleledning eller flygkomponent behöver jorda statisk laddning säkert är kolfiber obligatoriskt. Glasfiber kommer att fånga den laddningen tills den bygger tillräckligt med spänning för att båge, vilket potentiellt kan orsaka ett katastrofalt fel i flyktiga miljöer.
Tribologi – studiet av friktion och slitage – är där CF30 och GF30 separeras helt baserat på deras fysiska interaktion med matchande ytor.
| Materialvariant | Dynamisk friktionskoefficient (vs stål) | Passande ytslitprofil | Värmeledningsförmåga |
|---|---|---|---|
| Ofylld PEEK | 0,30 - 0,40 | Låg (icke-slipande) | Låg (isolator) |
| PEEK CF30 | 0,15 - 0,20 | Mycket låg (självsmörjande) | Hög (avleder värme) |
| PEEK GF30 | 0,40 - 0,55 | Hög (mycket nötande) | Låg (isolator) |
Vid dynamiska belastningar förstör värmeuppbyggnad plast. Varje polymer har en tryckhastighetsgräns (PV). Om den trycks förbi denna gräns kan plasten inte avge friktionsvärme tillräckligt snabbt, vilket leder till snabb smältning och komponentfel. CF30 utmärker sig i lager, tätningar och slitringar eftersom kolfibrer fungerar som termiska ledningar, drar värme från friktionsgränsytan och sprider den genom rörkroppen.
Kolfibrer fungerar också som ett fast smörjmedel. Eftersom PEEK bärs mikroskopiskt, lämnar den en tunn tribologisk film av kol på den matchande ytan, vilket sänker friktionskoefficienten ytterligare över tiden.
Glasfibrer gör precis tvärtom. De är termiska isolatorer, vilket innebär att friktionsvärme förblir instängd vid kontaktpunkten, vilket sänker den effektiva PV-gränsen för delen. Ännu värre, exponerade mikroskopiska glasfibrer fungerar som sandpapper. Under dynamisk belastning kommer ett GF30-rör aggressivt att slå och slita ner metallaxeln det åker mot. Använd glas för statiska strukturella avstånd. Använd kol för allt som rör sig.
Ingenjörer specificerar dessa rör baserat på miljömässiga extremer som förstör standard teknisk plast som Delrin eller Nylon.
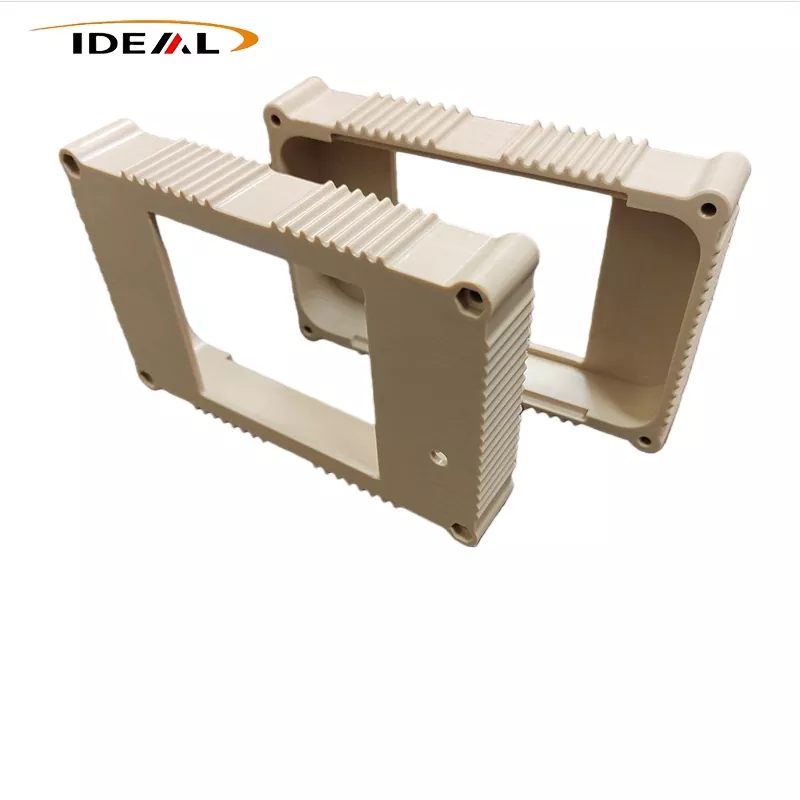
Inom flygtillämpningar driver viktminskning materialvalet. Ett bearbetat kolfiberrör ersätter aluminium och titan i bränslesystem, drönarflygplan och strukturella avstånd. Den tappar betydande vikt samtidigt som den motstår aggressiva flygvätskor, hydrauloljor och flygbränsle.
Inom det medicinska området måste ett PEEK-rör för medicinska instrument överleva hundratals cykler i en ångautoklav med hög temperatur utan att försämras, skeva eller förlora dimensionsstabilitet. Kolfyllda varianter ger den höga styvhet som krävs för kirurgiska målstyrningar, endoskopiska handtag och externa fixeringskomponenter.
Energi och offshore borrverksamhet förlitar sig påextruderad kolfylld PEEKför loggningsverktyg för wireline i borrhål och sensorhus. Materialet överlever kontinuerlig exponering för sur gas (H2S), extremt hydrostatiskt tryck och omgivningstemperaturer som överstiger 200°C djupt under jorden.
Att extrudera fylld PEEK är notoriskt svårt. Fibrer kan klumpa sig under smältfasen, vilket skapar torra fläckar, hartsrika zoner eller hålrum gömda inuti rörväggen. Ett 1 mm hålrum i en PEEK-rörvägg fungerar som en koncentrator för svår spänning. Under cyklisk belastning eller högt hydrostatiskt tryck fortplantar sig mikrosprickor från detta tomrum tills delen klipps helt. Eftersom kolfylld PEEK är kolsvart och helt ogenomskinlig, kan du inte visuellt inspektera interiören för dessa brister.
För att garantera strukturell integritet förlitar sig produktionen i toppskiktet påAI-driven defektdetektering. Denna process parar akustisk ultraljudsskanning eller avancerad röntgenbild med maskininlärningsalgoritmer. Den identifierar mikrohålrum, fiberagglomeration och koncentricitetsvariationer i realtid när röret lämnar extruderingsmunstycket. Systemet mappar akustiska reflektioner till fysiska defektstorlekar omedelbart, och avvisar komprometterade delar av slangen innan de skickas. Att fånga dessa interna defekter garanterar att den slutliga bearbetade rörväggen inte kommer att gå sönder under tryck i fältet.
Att specificera rätt polymerblandning är värdelöst om den slutliga geometrin kräver för mycket efterbearbetning. PEEK är en dyr råvara. Att köpa en solid stång och bearbeta 80 % av den till spån förstör din projektbudget och slösar bort värdefull CNC-maskintid. Att köpa nästan nätformade rör minskar drastiskt produktionskostnaderna och materialavfallet.
Som en dedikerad fabrik driver Guangzhou Ideal Plastic specialiserade extruderings-, formsprutnings- och CNC-bearbetningslinjer specifikt för högtemperaturtekniska plaster. De producerarKolfiberfyllda PEEK-rörmed kolfyllningshastigheter från 10 % till 40 %. Anläggningen extruderar massiva profiler och hanterar anpassade dimensioner från 15 mm upp till 458 mm över inre och yttre diameterspecifikationer.
Allt material backas upp av ISO9001 kvalitetsstyrning, tillsammans med REACH- och RoHS-certifieringar. Detta säkerställer full överensstämmelse för globala försörjningskedjor för flyg-, medicin- och precisionstillverkning. Genom att matcha den korrekta kolfyllningshastigheten till en nästan nätformad extrudering får du de exakta mekaniska egenskaperna du designat för, levererade i en geometri som minimerar din bearbetningskostnad.