Det korta svaret: välj ett kolfiberfyllt PEEK-rör när extra styvhet och dimensionsstabilitet motiverar dess avvägningar
PEEK-rör är ihåliga halvfärdiga former som används när de levereras eller bearbetas till delar som bussningar, hylsor, tätningar, ventilkomponenter och isoleringskroppar. Kolfiber tillsätts när ofylld PEEK inte ger tillräcklig styvhet, dimensionskontroll eller motstånd mot deformation under mekanisk och termisk belastning.
Det gör inte kolfyllt material till det automatiska premiumvalet. Det kan vara mindre förlåtande än virgin PEEK, svårare för skärande verktyg och elektriskt annorlunda. Rätt beslut beror på lastriktning, temperatur, kemikalieexponering, passande ytor, elektriska krav och mängden lager du förväntar dig att ta bort. GuangZhou Idealiska erbjudandenKolfiberfyllda PEEK-rörmed justerbar kolfiberhalt från 10% till 40%; företaget identifierar 30% som det vanligaste förhållandet.
Rör, rör och rör kan beskriva samma halvfabrikat – men måtten måste anges entydigt
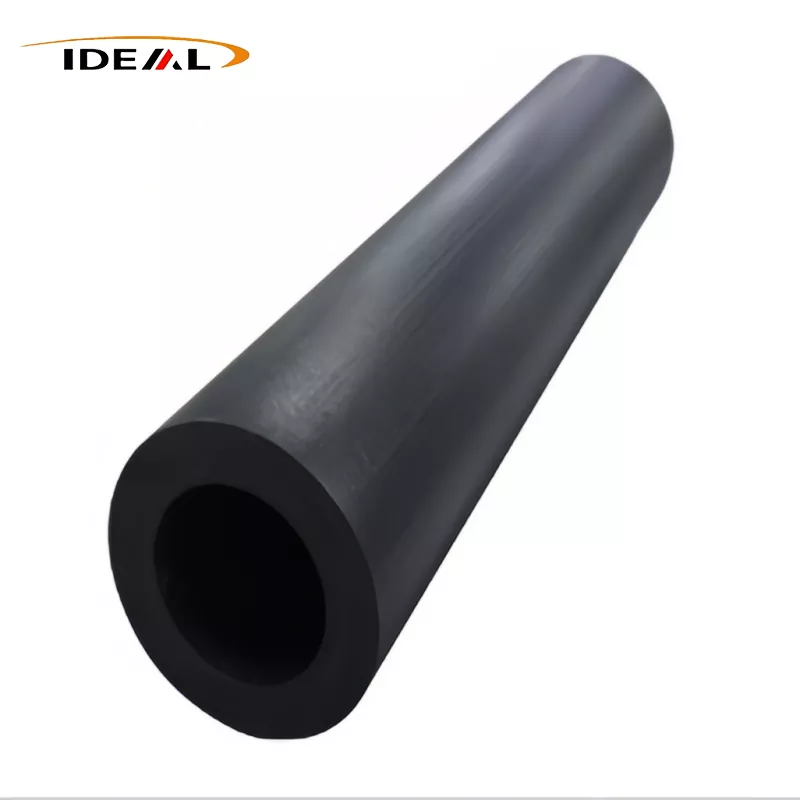
I polymerlagerkataloger används ofta "PEEK-rör", "PEEK-rör" och "PEEK-rör" omväxlande. Köpare bör inte anta att dessa villkor följer konventioner för metallrör. En leverantör kan beskriva ett tjockväggigt bearbetningsämne snarare än en tryckklassad linje avsedd att transportera vätska när den är installerad.
Inköpsritningen, inte substantivet, ska styra beställningen. Om tryckservice är inblandad, etablerar inte halvfärdiga lagerdimensioner enbart tryckförmågan. Den färdiga geometrin, skarvarna, temperaturen, media, lasthistorik och tillämplig designstandard behöver alla separat teknisk granskning.
Definiera OD, ID, väggtjocklek, längd och bearbetningstillägg på en måttritning
Ange ytterdiameter, innerdiameter och längd, identifiera sedan om varje värde är nominellt, som tillverkat eller krävs efter bearbetning. Inkludera koncentricitet, rakhet, rundhet, ytfinish och slutskick där de påverkar den färdiga delen. En generell plus-eller-minus-diametertolerans styr inte koncentricitet mellan borrhål och ytterdiameter.
Lämna tillräckligt med bearbetningsmån för att rensa upp huden och korrigera förväntad distorsion, men inte så mycket att materialkostnaden och bearbetningstiden stiger i onödan. Tunna färdiga väggar kräver särskild uppmärksamhet: chucktryck, skärvärme och restspänning kan flytta ett hål efter att det lämnat maskinen.
Behandla publicerade storleksintervall och ±0,02 mm tolerans som påståenden för att förtydliga, inte garantier för varje ID/OD-kombination
GuangZhou Ideals produktsida listar svart material, nominellt ID på Φ20–458 mm, OD på Φ15–404 mm, längder på 1 000 mm och 3 000 mm och en angiven tolerans på ±0,02 mm. Dessa intervall ska inte läsas som en matris med fritt utbytbara dimensioner; ett giltigt rör måste ha en OD som är större än dess ID.
Innan du gör en beställning, fråga vilka ID/OD-kombinationer som är tillgängliga och vilken funktion toleransen omfattar. Bekräfta även mättemperatur, inspektionsmetod, provtagningsplan, rakhetskriterier och om toleransen gäller lager eller bearbetad yta. Depublicerade PEEK-rörstorlekar och toleransinformationär en användbar utgångspunkt för offertförfrågan, inte en ersättning för en accepterad ritning.
Vilka kolfiber förändras i PEEK – och vad det inte automatiskt förbättras
Kolfibrer begränsar rörelsen inom PEEK-matrisen. I en lämplig grad och orientering, som generellt ökar styvheten, minskar dimensionsförändringar under belastning och förbättrar stabiliteten när temperaturen ändras. Dessa effekter kan hjälpa en bearbetad hylsa att hålla geometrin eller minska krypning där virgin PEEK skulle röra sig för mycket.
Förstärkningen introducerar också riktning. Tillverkningsväg och materialflöde kan rikta in fibrer, så axiella och genomgående väggegenskaper kan skilja sig åt. Kolfiber förbättrar inte automatiskt varje slitagegränssnitt, bevarar elektrisk isolering eller ökar motståndet mot varje kemikalie. Det kan också minska duktiliteten och göra kanterna mer benägna att flisas under aggressiv bearbetning eller montering.
Jämför jungfruliga, kolfiberfyllda och andra modifierade PEEK-kvaliteter på styvhet, slitage, elektriskt beteende, kemisk exponering och bearbetbarhet
| Beslutsfaktor | Virgin PEEK | Kolfiberfylld PEEK | Andra modifierade PEEK-kvaliteter |
|---|---|---|---|
| Styvhet och dimensionsstabilitet | Användbart där seghet och ofyllt material är prioriterade | Vanligtvis gynnas när avböjning, krypning eller termisk rörelse styr designen | Glasfyllda eller andra förstärkta kvaliteter kan erbjuda en annan balans mellan styvhet och elektriskt beteende |
| Bära | Prestanda beror starkt på belastning, hastighet, temperatur och motyta | Kan förbättra vissa slitageförhållanden, men exponerade fibrer kan påverka matchningsytan | Lagerkvaliteter kan vara att föredra där friktion och slitage är de primära kraven |
| Elektriskt beteende | Normalt väljs där isolering krävs | Kan ha lägre resistivitet, men kolprocenten ensam definierar inte en elektrisk klass | Formuleringar kan skräddarsys för isolering, statisk kontroll eller konduktivitet; verifiera faktiska uppgifter |
| Maskinbearbetning | Generellt mindre nötande på verktyg | Kolfiber ökar verktygsslitaget och kan bidra till kantbrytning | Verktygets respons beror på fyllmedelspaketet |
För bearbetning av kolfiberfyllt PEEK-rör, använd vassa, lämpliga verktyg och kontrollerad arbetshållning. Titta på borrningsfinish, värmealstring och fiberbrott istället för att bara lita på en ytterdiameteravläsning. Om kemisk exponering är kritisk, utvärdera den fullständiga graden mot den faktiska vätskan, koncentrationen, temperaturen, trycket och exponeringstiden.
En "30% kolfiber PEEK tube"-etikett är inte en fullständig materialspecifikation
Procentandelen talar om för dig fyllnadsladdning, men inte tillräckligt för att godkänna ett material. Du behöver fortfarande harts- och sammansättningskvalitet, tillverkningsväg, fiberform, kvalitetskontroller och egenskapsdata för det medföljande lagret. Klargör om den angivna procentsatsen är definierad efter vikt eller annan grund.
Fråga också om röret kommer från ett produktionsparti och om leverantören kan tillhandahålla partikopplade inspektionsprotokoll. En prototyp som bearbetar rent bevisar inte att senare lager kommer att bete sig identiskt om sammansättningen, processen eller fiberorienteringen ändras. Godkänn det exakta betyget och lagerformuläret, inte en generisk "30% CF PEEK"-beskrivning.
Leverantörsdata ska matchas med aktuell kvalitet, testmetod, fiberorientering och serviceförhållanden
Databladsvärden är endast användbara när de representerar det material du kommer att få. Kontrollera provets orientering, konditionering, testtemperatur och testmetod. Formsprutade kupongdata kanske inte förutsäger beteendet hos ett tjockväggigt rör som bearbetats tvärs över en annan fiberriktning.
För högtemperaturapplikationer, jämför egenskaperna vid drifttemperaturen istället för att använda rumstemperaturvärden. För kemisk service, ta hänsyn till samtidig stress och värme. Om snäva dimensioner spelar roll, begär mått på den medföljande geometrin och kom överens om hur delarna ska konditioneras före inspektion.
Validera volym och ytresistivitet innan du behandlar kolfiberfylld PEEK som ledande eller statiskt avledande
Kolfiber kan sänka PEEKs elektriska resistivitet, men konduktiviteten följer inte direkt av fyllnadsprocenten. Fiberfördelning, kontakt mellan fibrer, orientering, väggtjocklek och bearbetning påverkar resultatet. Ett material som beskrivs som kolförstärkt kan fortfarande missa ditt önskade motståndsintervall.
Sätt den erforderliga volymresistiviteten eller ytresistivitetsintervallet på ritningen eller materialspecifikationen, tillsammans med testmetoden och konditioneringskraven. Om laddningsavledning är säkerhetskritisk, testa representativt rörlager eller färdiga komponenter. Ersätt inte elektriska mätningar med ett certifikat för kolinnehåll.
RFQ checklista: bekräfta kolfiberinnehåll, geometri, toleranser, ytfinish, inspektionsdokument, överensstämmelsedokument, kvantitet, ledtid och landad leverans
- Material:exakt PEEK-grad, kolfiberprocent och hur den procentsatsen definieras.
- Geometri:OD, ID, väggskick, längd, slutskick och bearbetningstillägg.
- Kontroller:krav på dimensionstoleranser, koncentricitet, rakhet, rundhet och ytfinish.
- Prestanda:drifttemperatur, belastningar, kemikalier, slitagegränssnitt och erforderligt elektriskt beteende.
- Bevis:tillämpliga testdata, partispårbarhet, inspektionsrapport och erforderliga överensstämmelsedokument.
- Kommersiella villkor:prototyp och produktionsmängder, ledtid, förpackning, Incoterms och landad leverans till USA:s destination.
- Godtagande:godkänd ritningsrevision, kontrollmetod och procedur för hantering av avvikande lager.